Hochgeschwindigkeits-Pneumatikführungsplatten beim Falten von Taschentüchern: Wo Lebensdauer verloren geht
Ein Leitfaden für Tissue-Fabriken zu pneumatischen Faltführungen mit kurzem Hub, der Aufprall, Seitenkräfte, Staub, Ventilansprechzeit, Bahnphasen-Timing, Inbetriebnahme, Wartung und kontrollierten Zugang behandelt.
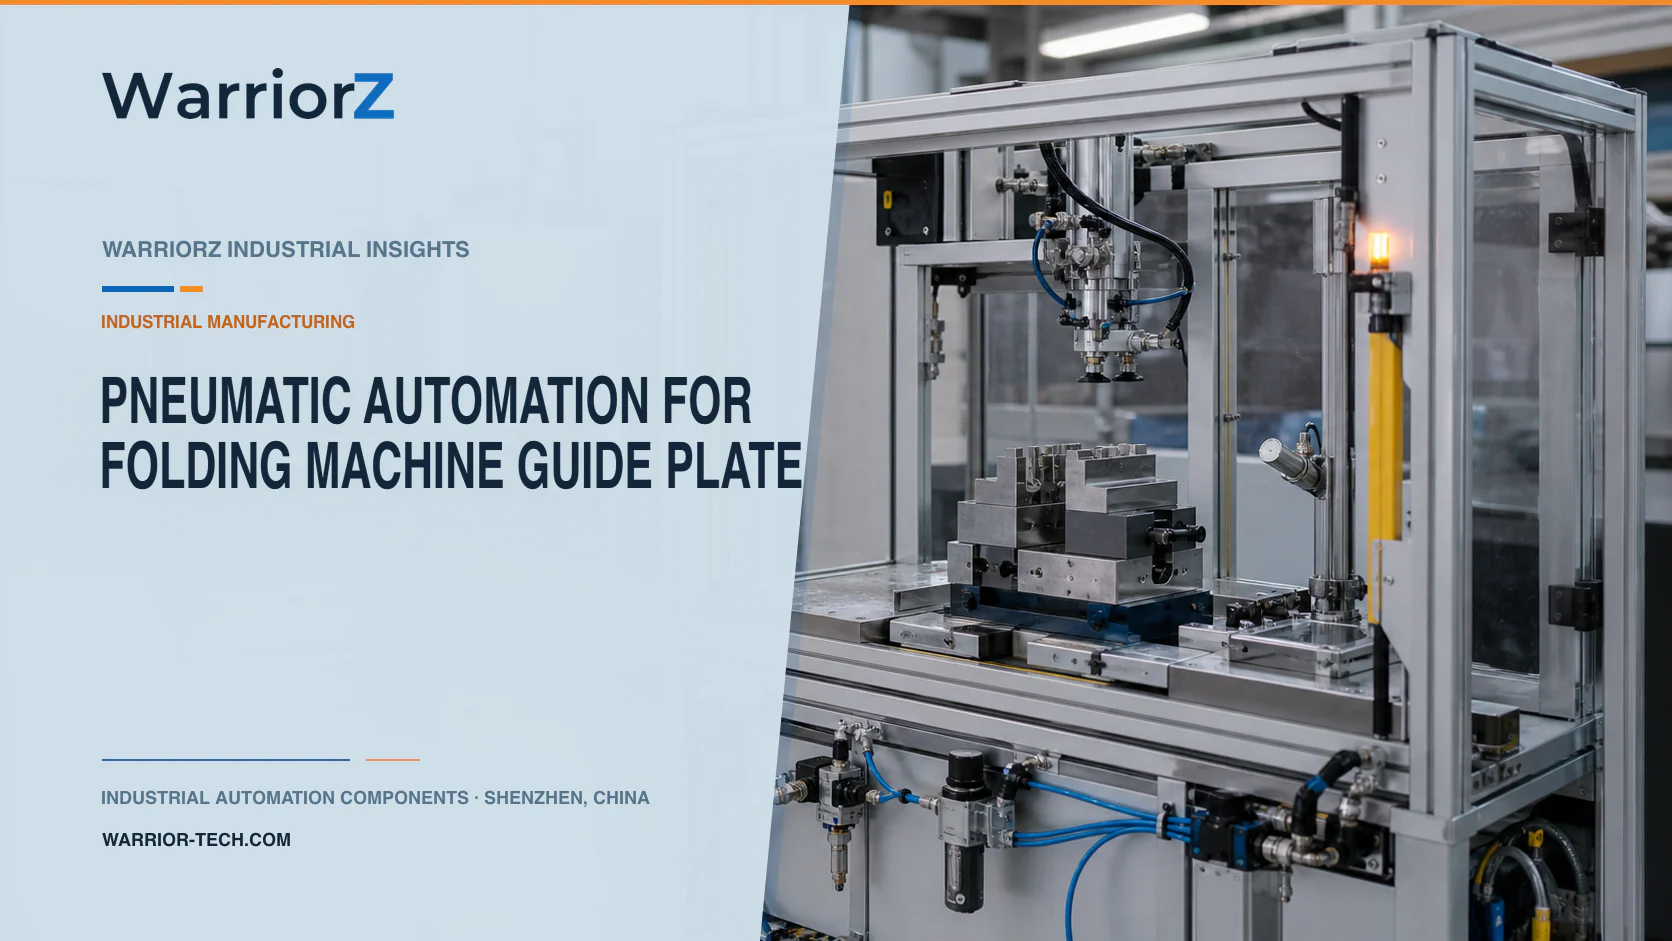
Die Anwendung in der Faltlinie
In einer Tissue-Papierfabrik wandelt eine Taschentuch-Faltlinie eine laufende Bahn in ineinander verschachtelte Stapel um. Die Anlage in dieser Anwendung ist der Umschaltmechanismus der Führungsplatten der Faltmaschine. Ihre pneumatische Aufgabe ist ein schneller Wechsel der Führungsplatten mit kurzem Hub entsprechend dem Faltzyklus. Die aufgeführten Komponentenfamilien sind Miniaturzylinder, schnell schaltende Ventile und ein Ventilterminal.
Der übergeordnete Prozess wird durch Primärquellen bestätigt. Festo identifiziert Tissue Converting auf seiner offiziellen Converting-Industry-SeiteValmet beschreibt eine Taschentuch-Faltmaschine mit einem fortschrittlichen Vakuum-Faltsystem auf seiner offiziellen MTC ITF Configurable-Lines-Seite. Das bedeutet nicht, dass jeder Falter pneumatische Führungsplatten verwendet. Der Artikel behandelt Maschinen, deren OEM-Design diesen Mechanismus umfasst.
Wo die Lebensdauer üblicherweise verloren geht
Eine hohe Zykluszahl allein erklärt keinen Ausfall. Lebensdauer kann durch Aufprall in der Endlage, Seitenbelastung, eine Werkzeugmasse, die das ursprüngliche Design übersteigt, Fehlausrichtung, unzureichenden Ventildurchfluss, schlecht eingestellte Dämpfung, verschmutzte Führungen oder eine Sensorhalterung, die den Controller die Bewegung falsch erneut anweisen lässt, verbraucht werden. Papierstaub kann eine kleine Zunahme der Reibung in ein spätes Umschalten verwandeln, wodurch Bediener den Druck erhöhen und den Aufprall verstärken.
Der Zylinder sollte den Führungsmechanismus bewegen und nicht als dessen strukturelle Führung dienen, sofern er nicht für diese Last ausgelegt ist. Eine dünne Führungsplatte kann auch nach dem Stoppen des Kolbens schwingen. Der Zylinder kann seinen Sensor erreichen, während die papierzugewandte Kante noch nicht zur Ruhe gekommen ist. Die Inbetriebnahme muss daher sowohl den Aktorzustand als auch die Prozessstabilität beobachten.
Mechanismus des Lebensdauerverlusts | Typischer Nachweis | Wahrscheinlicher Prüfpunkt | Schlechte Korrekturgewohnheit |
|---|---|---|---|
Aufprall in der Endlage | Scharfes Geräusch, Prellen, lose Befestigungselemente | Durchflussregler, Dämpfung, Werkzeugträgheit | Druckerhöhung für schnellere Bewegung |
Seitenlast oder Fehlausrichtung | Stangenverschleiß, ungleichmäßige Dichtungen, Verklemmen | Externe Führung und Montagegeometrie | Nur den Zylinder ersetzen |
Eindringen von Papierstaub | Allmählich langsameres Zurückfahren | Führungsflächen, Dichtungen, Auslässe | Staub tiefer in den Mechanismus blasen |
Instabile Rückmeldung | Intermittierende Timing-Fehler | Sensorziel und Halterung | Das Timing-Fenster blind erweitern |
Die Kurzhubbewegung als System auslegen
Beginnen Sie mit dem erforderlichen Führungshub, der bewegten Masse, dem Schwerpunkt, dem Übersetzungsverhältnis, der verfügbaren Zeit, dem akzeptablen Aufprall, dem Montageraum und dem Papierfreigabezustand. Ein Miniatur- oder Kompaktzylinder kann für den Bauraum geeignet sein, aber der Mechanismus muss Rotation verhindern und Seitenlast widerstehen. Festos offizielle Kompaktzylinder-Seite weist darauf hin, dass Kompaktzylinder für beengte Räume geeignet sind und dass die typische Seitenlastfähigkeit begrenzt ist. Das ist eine Auswahlwarnung, keine Lebensdauervorhersage.
Ventildurchfluss, Schlauchlänge, Anschlussgröße, Auslassdrosselung und Versorgungsstabilität bestimmen, wie der Aktor füllt und entlüftet. Ein als schnell beworbenes Ventil kann eine klemmende Führung nicht kompensieren. Platzieren Sie Durchflussregler dort, wo ihre Einstellung kontrolliert wird, und dokumentieren Sie die akzeptierten Einstellungen. Wenn die Dämpfung einstellbar ist, stimmen Sie sie mit installierter Produktionsführungseinheit ab.
Design-Eingangsgröße | Technische Frage | Verifikationsmethode | Verantwortlicher für Freigabekriterium |
|---|---|---|---|
Bewegte Führungsmasse | Kann der Aktor sie beschleunigen und ohne schädlichen Aufprall stoppen? | Bewegung und Montagelasten beobachten | Maschinen-OEM |
Erforderliches Schaltfenster | Kommt der Mechanismus zur Ruhe, bevor die Bahn eintritt? | Führungszustand mit Bahnposition korrelieren | Steuerungs- und Prozesstechnik |
Externe Führung | Werden Seitenlasten vom Zylinder ferngehalten? | Ausrichtungs- und Verschleißprüfung | Maschinenbau |
Ventil- und Schlauchweg | Ist die Ansprechzeit an den Versorgungsgrenzen stabil? | Trend von Befehl zu Position | Pneumatik-Konstrukteur |
Sequenz um die Bahnposition
Der Controller startet von einem verifizierten Rezept und bestätigt, dass der erforderliche Führungssatz installiert ist. Vor dem nächsten Umschaltvorgang stellt die Maschine die Bahnphase fest und verifiziert, dass der Zielpfad verfügbar ist. Das Ventilterminal steuert den relevanten Zylinder an, und die Positionsrückmeldung bestätigt, dass der Kolben den erwarteten Zustand erreicht hat. Der Prozess wird nur fortgesetzt, wenn die vollständigen Bedingungen des OEM erfüllt sind.
Wenn die Führung zu spät ankommt, sollte der Controller eine definierte Reaktion verwenden, die Bahn und Maschine schützt. Das Wiederholen des Ausgangssignals ohne Berücksichtigung der aktuellen Blattphase kann die Führung in den Papierpfad bringen. Nach einem Stopp muss die Wiederanlauf-Logik die Bahnposition und den Führungszustand neu herstellen, anstatt anzunehmen, dass der unterbrochene Zyklus abgeschlossen wurde.
Ein Rezeptwechsel kann ändern, welche Führung sich wann bewegt. Der Controller sollte widersprüchliche Führungsauswahlen und veraltete Timing-Daten ablehnen. Erstmuster-gefaltete Stapel müssen auf Verschachtelung, Faltposition, gerissene Kanten, Falten und Anzahl geprüft werden, bevor die Produktion fortgesetzt wird.
Inbetriebnahme für wiederholbare Bewegung
Beginnen Sie mit geschützter, kontrollierter Einrichtung. Verifizieren Sie Aktorrichtung, Sensorpolarität, Ausgangszuordnung, mechanische Anschläge, Führungsspiel und zulässige gleichzeitige Bewegungen. Fahren Sie jede Führung langsam an, wenn der OEM-Modus dies zulässt, dann unter den vorgesehenen Bedingungen. Zeichnen Sie Befehl, Positionssignal und sichtbares Einschwingverhalten auf. Prüfen Sie im definierten Versorgungsbereich und mit der tatsächlichen Werkzeugeinheit.
Führen Sie als Nächstes repräsentative Tissue-Sorten, Lagenstrukturen, Mutterrollenbedingungen und genehmigte Linienzustände aus. Beobachten Sie die Faltqualität zusammen mit dem pneumatischen Timing. Fordern Sie ein fehlendes Positionssignal, einen Ventilausgang, der die Führung nicht bewegt, niedrigen Zweigleitungsdruck, Verlust und Wiederherstellung der Luft sowie einen Neustart nach einem unterbrochenen Faltzyklus heraus. Bestätigen Sie, dass Diagnosen auf eine Station und einen für die Wartung nützlichen Zustand hinweisen.
Erfinden Sie kein universelles Zykluslebensdauerziel oder keine Druckeinstellung. Belastungsbemessung, erwartetes Wartungsintervall und Austauschkriterien stammen aus der Dokumentation der ausgewählten Komponente, der gemessenen Maschinenbelastung und der akzeptierten Anlagenstrategie.
Staubkontrolle und Wartungszugang
Tissue-Staub kann Stangen, Führungsschienen, Sensorziele, Schalldämpfer und Ventilschränke überziehen. Er kann auch die Reibung auf papierberührenden Oberflächen verändern. Platzieren Sie Inspektions- und Reinigungspunkte dort, wo Techniker sie erreichen können, ohne eine gefährliche Faltzone zu betreten. Reinigungsmethoden dürfen Staub nicht in Lager, Ventile oder elektrische Betriebsmittel drücken.
Verfolgen Sie den Trend der Zeit von Befehl zu Position, Alarme für verpasste Führungen und Faltqualitätsfehler pro Station. Prüfen Sie Zylinderhalterungen, Stangenbefestigungen, externe Führungen, Drehpunkte, Durchflussregler, Schläuche, Auslässe, Ventildiagnosen und Sensorhalterungen. Ein Trend, der sich nur bei einer Führung verschlechtert, deutet auf ein lokales Mechanismusproblem hin und nicht auf eine anlagenweite Druckänderung.
Nach dem Austausch von Zylinder, Ventil, Sensor oder Führung stellen Sie die dokumentierten Einstellungen wieder her und wiederholen Sie die betroffenen Versuche. Eine neue Komponente kann immer noch schnell ausfallen, wenn die Ausrichtung oder der Endaufprall, die das Original beschädigt haben, bestehen bleiben.
Schutzvorrichtungen und unerwartete Bewegung
Der Falzkopf kombiniert bewegte Walzen, Bahnenergie, scharfe oder schmale Führungskanten und schnelle Aktoren. Ein normaler Stoppbefehl isoliert diese Gefahren nicht. Beseitigung von Stauungen, Einfädeln der Bahn, Reinigung der Führungen und Einstellung erfordern das genehmigte Zugangs- und Energieabschaltverfahren der Maschine.
ISO 12643-4:2023 behandelt signifikante Gefahren für Converting-Ausrüstung und -Systeme. Anwendbarkeit und Schutzmaßnahmen hängen von der gelieferten Maschine und der Rechtsordnung ab. Ein gewöhnliches Ventilterminal, ein Miniaturzylinder oder ein Zylindersensor ist nicht automatisch eine Sicherheitsfunktion. Die sicherheitsbezogene Verhinderung unerwarteter Bewegung erfordert eine risikobewertete Architektur und Validierung.
Verwandte Anwendung und Beschaffungsgrenze
Der benachbarte Converting-Artikel erklärt, wie kontrollierte Luft die Entfernung von Etikettenstanzabfällenunterstützen und nicht verschleiern sollte. Prüfen Sie pneumatische Komponentenfamilien für eine erste Beschaffungskarte und verwenden Sie dann tatsächliche Lasten, Zeitmessungen, Kontaminationsbelastung und aktuelle Herstellerdaten, um Kandidaten auszuwählen.
WarriorZ kann helfen, Belastungsinformationen zu organisieren und Komponentenfamilien zu vergleichen. WarriorZ bietet BOM-Prüfung, Produktabgleich und Beschaffungsunterstützung für dokumentierte pneumatische Anwendungen. Der Falter-OEM, der Integrator und die Tissue-Fabrik bleiben verantwortlich für Mechanismusgeometrie, Aktorauslegung, Steuerungs-Timing, Schutzvorrichtungen, Wartungsstrategie, Inbetriebnahme und Endvalidierung.
Quellen und Prüfgrundlage
Diese Quellen stützen dokumentierte Fakten, Berechnungen und technische Grenzen.