Diseño de empujador neumático para cartoneras horizontales
Un método práctico para dimensionar y secuenciar empujadores guiados de cartoneras, controlar la velocidad de inserción, comprobar el estado del cartón y limitar el riesgo de daño al producto durante las fallas.
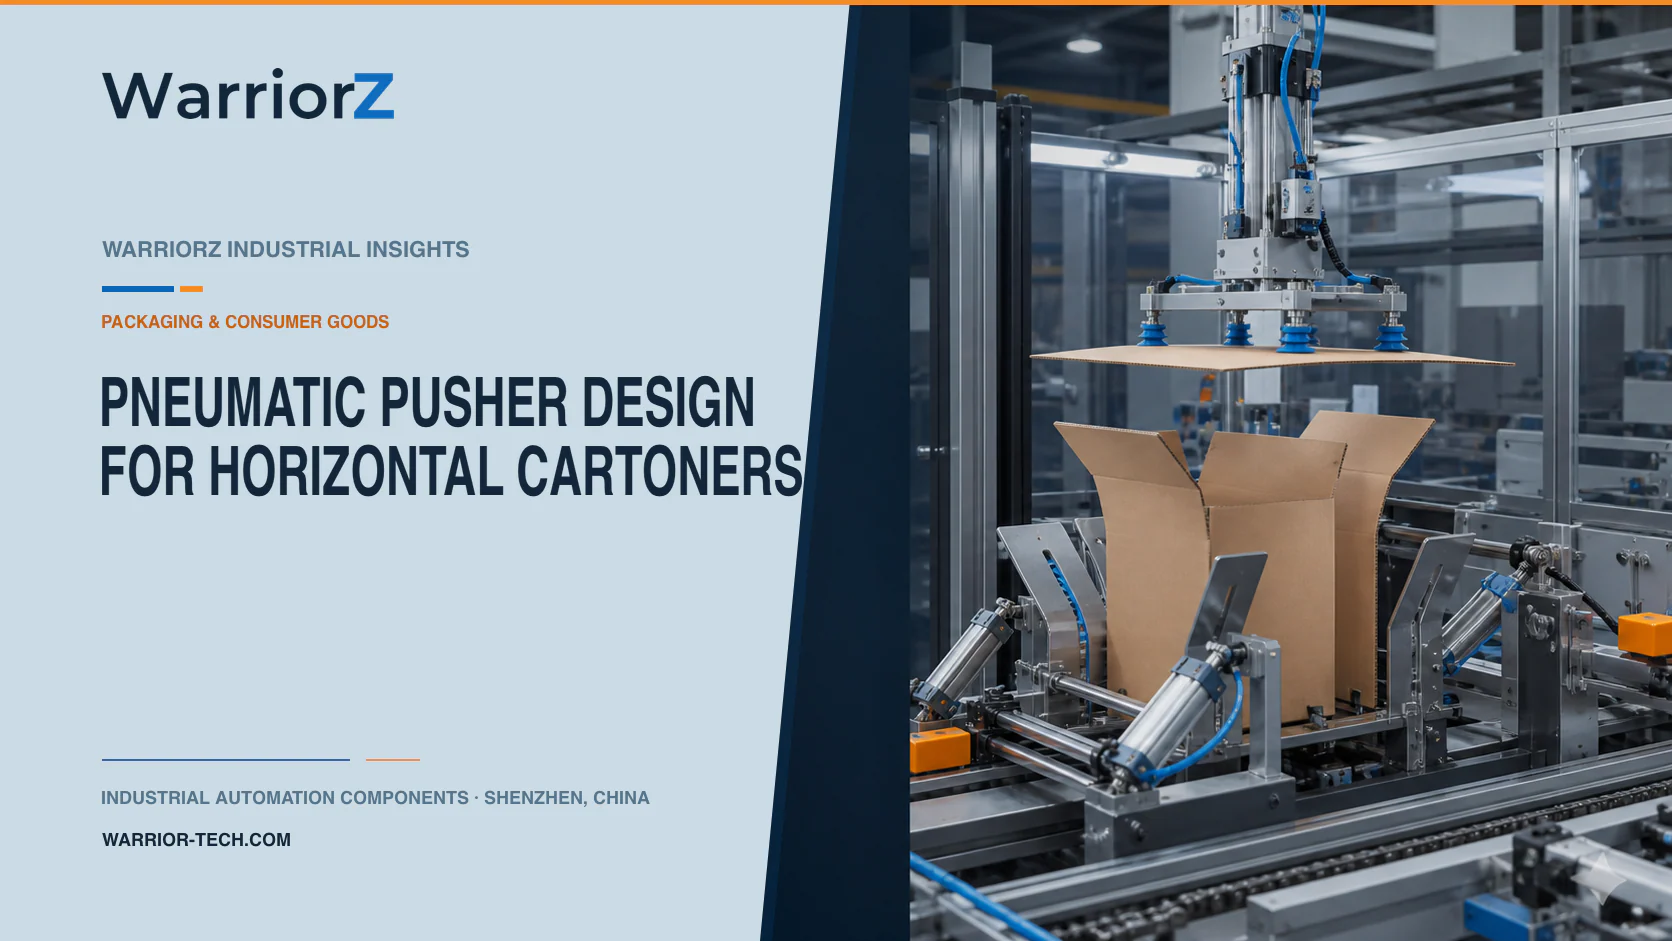
Una máquina cartonera horizontal sincroniza un producto, un cartón abierto y un empujador. El empujador debe mover el producto a través de la abertura del cartón sin aplastarlo, sin enganchar una solapa y sin penetrar en un cartón ausente. Un tope o dispositivo de agrupamiento establece la posición del producto, mientras que el vacío puede ayudar a la apertura del cartón.
WarriorZ apoya a los equipos de mantenimiento y automatización con la identificación de repuestos neumáticos, el emparejamiento de productos y el suministro internacional. El fabricante de la máquina (OEM) es responsable del mecanismo, el dimensionamiento de los actuadores, los controles, los resguardos y el trabajo de conformidad. La fábrica de alimentos o bienes de consumo es responsable de los límites del producto, las especificaciones del cartón, los procedimientos de limpieza, la integración en la línea y los criterios de aceptación.
Defina la envolvente completa del empuje
Documente las dimensiones, la masa, el centro de gravedad, el límite de compresión, la fricción contra las guías, la orientación, la cantidad por paquete y la condición del empaque de cada producto. Incluya productos calientes, fríos, resbaladizos, polvorientos o flexibles cuando corresponda. Registre el tamaño de apertura del cartón, la posición de las solapas, la rigidez del cartón y el daño de inserción permitido.
La fuerza de empuje requerida no es solo la masa del producto multiplicada por la aceleración. Incluye la fricción con las guías, la interacción entre productos, la resistencia de entrada al cartón, la alineación del empujador, la fricción de los sellos del cilindro y cualquier contrapresión. Mida el perfil de fuerza real durante el desarrollo. Un pico en la entrada al cartón a menudo revela una mala alineación o un problema de solapa, más que la necesidad de un cilindro más grande.
Dato de diseño | Pregunta para el OEM | Evidencia de validación |
|---|---|---|
Resistencia del producto | ¿Dónde puede contactar el empujador sin dañar? | Ensayos de compresión y superficie |
Estabilidad del producto | ¿Puede el artículo volcarse, rodar o telescoparse? | Video a alta y baja velocidad u observación equivalente |
Apertura del cartón | ¿Qué desalineación puede ocurrir en la transferencia? | Ensayos con el cartón y las guías en el peor caso |
Carrera de empuje | ¿Dónde debe terminar el producto? | Posición medida en todos los formatos |
Trayectoria de retorno | ¿Puede quedar una solapa o un producto en la trayectoria del empujador? | Pruebas de falla y rebote |
Estado de limpieza | ¿Puede el residuo cambiar la fricción o la detección? | Pruebas en condiciones de producción |
Utilice un empujador guiado con una cara de contacto flexible
Una placa de empuje ancha distribuye la carga y evita que el extremo estrecho de un vástago marque el producto. Un almohadilla reemplazable puede acomodar pequeñas variaciones, pero una suavidad excesiva puede atrapar los bordes del producto. Guíe la placa contra el cabeceo, la guiñada y las cargas laterales. Evite que el vástago del cilindro soporte momentos que corresponden a una guía.
Los datos de accionamientos guiados DFM de Festo proporcionan opciones de guiado específicas para el producto, información de carga, opciones de amortiguación, detección y datos ambientales. Es un ejemplo para diseñar un eje guiado, no una prueba de que un tamaño DFM particular sea adecuado para una cartonera. El OEM debe calcular las cargas y los momentos en la placa de empuje real y calificar el montaje y el entorno de servicio.
Establezca una referencia mecánica para las posiciones de reposo e inserción del empujador. La resistencia del producto o del cartón no debe definir la posición final del actuador. Si los cambios de formato alteran la carrera, utilice un tope controlado, un método de posicionamiento verificado o un eje diseñado para las posiciones intermedias requeridas.
Sincronice los estados del producto, el cartón y el empujador
El ciclo debe esperar hasta que el grupo de productos esté completo, estable y detenido, el cartón esté presente y abierto, la trayectoria de inserción esté despejada y el movimiento de la cartonera aguas abajo esté en la fase correcta. Un sensor de cartón en una sola ubicación puede no comprobar que ambas solapas permanezcan despejadas de la entrada.
Estado | Comprobación requerida | Acción neumática | Respuesta ante falla |
|---|---|---|---|
Llega el producto | Cantidad y orientación correctas | El tope captura el grupo | Desviar o detener el grupo defectuoso |
Se presenta el cartón | Cartón presente y apertura válida | Mantener la ayuda de apertura si se utiliza | Inhibir el empujador |
Empuje permitido | Las fases del producto y del cartón coinciden | Extender el empujador guiado | Monitorear carrera y tiempo |
Inserción completa | El producto alcanza la posición calificada | Mantener solo si el proceso lo requiere | Detener ante discrepancia |
Retracción | La transferencia del cartón permanece inhibida | Retraer el empujador | Evitar colisión con las herramientas de solapas |
Liberación | Reposo del empujador confirmado | Liberar producto y cartón | Mantener bloqueado el flujo aguas arriba si no está en reposo |
Utilice un tiempo de espera de movimiento para detectar una carrera lenta u obstruida. No utilice solo el tiempo para comprobar una inserción exitosa. La detección de posición, la fase del motor, la detección de producto y el estado del cartón deben respaldar la decisión según la consecuencia de la falla.
Controle la velocidad sin enmascarar un atasco
Dosifique el caudal para producir un acercamiento e inserción suaves bajo la carga calificada. Pruebe en las condiciones de suministro más baja y más alta aprobadas. Un cilindro puede acelerar después del despegue y luego golpear el producto incluso cuando el tiempo de ciclo promedio parece aceptable. La amortiguación o una estrategia de presión por etapas pueden reducir el impacto final, pero ninguna corrige guías deficientes ni un empujador que contacta la superficie incorrecta.
Si se utiliza el monitoreo de presión o corriente como indicador de atasco, caracterice los perfiles de fuerza válidos para cada formato. Un producto de baja fricción y un cartón rígido no compartirán un umbral universal único. Detecte la falla con la suficiente anticipación para detener daños mayores y evite seguir presionando contra una solapa cerrada.
El tope necesita su propia revisión de velocidad y contacto. Puede recibir impactos repetidos del producto entrante. Dimensione su guía y montaje para la carga cinética y confirme que un tope fallido no pueda enviar un producto hacia el empujador en la fase incorrecta.
Evite empujes con cartón ausente y formato incorrecto
Trate el cartón ausente, el cartón parcialmente abierto, el cartón incorrecto, el cartón encajado y la solapa doblada hacia adentro como fallas distintas. Utilice la detección adecuada para cada evento creíble. Si el vacío abre el cartón, monitoree la adquisición y la liberación, pero no infiera la geometría del cartón solo a partir del vacío.
Las recetas de formato deben vincular la carrera del empujador, las velocidades, la posición del tope, las guías, los sensores de cartón, el conteo de productos y las ventanas de sincronización. Proporcione referencias positivas de cambio de formato. El controlador debe rechazar el funcionamiento automático cuando una guía manual o una herramienta permanezca en una posición incompatible.
Conserve el contexto de la falla. Cuando un operador solo ve tiempo de espera del empujadorel mantenimiento pierde las señales que distinguen una alta fricción del producto, una solapa cerrada, un cartón perdido, un escape restringido o un atasco mecánico.
Diseñe para la higiene y la protección del producto
Elija los materiales de contacto, los lubricantes, los acabados y los métodos de limpieza según los requisitos del producto y de la planta. Los datos de catálogo neumático no otorgan aptitud para contacto con alimentos. Mantenga la tubería, los silenciadores y las válvulas lejos del producto abierto donde el escape o las partículas de desgaste podrían crear contaminación.
Diseñe la cara del empujador para su extracción e inspección sin alterar la alineación. Una almohadilla agrietada, un sujetador flojo o una cresta de residuo pueden dañar una ubicación repetitiva en cada paquete. Si se utiliza lavado, verifique la protección contra ingreso y la compatibilidad química de cada componente seleccionado y proteja las trampas ocultas.
Resguarde el acceso y aísle la energía almacenada
El empujador, el tope, el transporte de cartones, las herramientas de solapas y las guías crean puntos de aplastamiento y cizallamiento. La descripción general de los requisitos de resguardo de máquinas de OSHA identifica los peligros en el punto de operación y de piezas giratorias o móviles que requieren protección. La ISO 12100:2010 proporciona un marco de evaluación de riesgos de máquinas, mientras que la ISO 4414:2010 aborda los peligros de los sistemas neumáticos.
Defina una respuesta segura para la pérdida de aire, la pérdida de energía, la apertura de un resguardo, el atasco de producto y la parada aguas abajo. La ventilación puede permitir que un mecanismo elevado o cargado se mueva. La presión atrapada detrás de un empujador bloqueado puede liberarse cuando se despeja el atasco. Proporcione aislamiento y sujeción según lo requiera la evaluación de riesgos.
Los sensores de fin de proceso no se convierten en salvaguardas de nivel de seguridad por usarse en un enclavamiento. El OEM debe definir las funciones de seguridad, el comportamiento de reinicio, los requisitos de rendimiento y la validación. La fábrica debe aislar la energía peligrosa antes de introducir las manos en la trayectoria de inserción o retirar un producto dañado.
Valide cada formato y cada ruta de recuperación
Ejecute todos los productos y cartones aprobados en extremos realistas de temperatura, superficie, orientación, velocidad, guías y suministro. Inspeccione aplastamiento, rayado, volcado, plegado, desgarros del cartón, profundidad de inserción, traza del empujador y cierre aguas abajo.
Ponga a prueba producto ausente, producto extra, artículo caído, cartón ausente, apertura parcial del cartón, solapa hacia adentro, formato incorrecto, suministro bajo, desviación del sensor, cilindro con fugas, escape restringido, guía floja, obstrucción del empujador, falla del tope y carrera interrumpida. No reanude el movimiento automático hasta que el controlador y el operador hayan restablecido un estado conocido de producto y cartón.
Para el proceso aguas arriba de formación de piezas en bruto, consulte la cadena de acción neumática en máquinas armadoras de cartones. Para una revisión del empujador basada en muestras de producto y cartón, envíe una consulta sobre empujadores de cartoneras a WarriorZ.
Fuentes oficiales
Fuentes y base de verificación
Estas referencias respaldan hechos, cálculos y límites de ingeniería.