Instandhaltung der Pneumatik an Vakuum-Kalibrierbecken für Kunststoffprofile
Ein praktischer Leitfaden zu Prozessventil-Rückmeldung, Deckelklemmung, Vakuumausgleich, Kondensatkontrolle und Maßtoleranz-Fehlerbehebung an Profilkalibrierbecken.
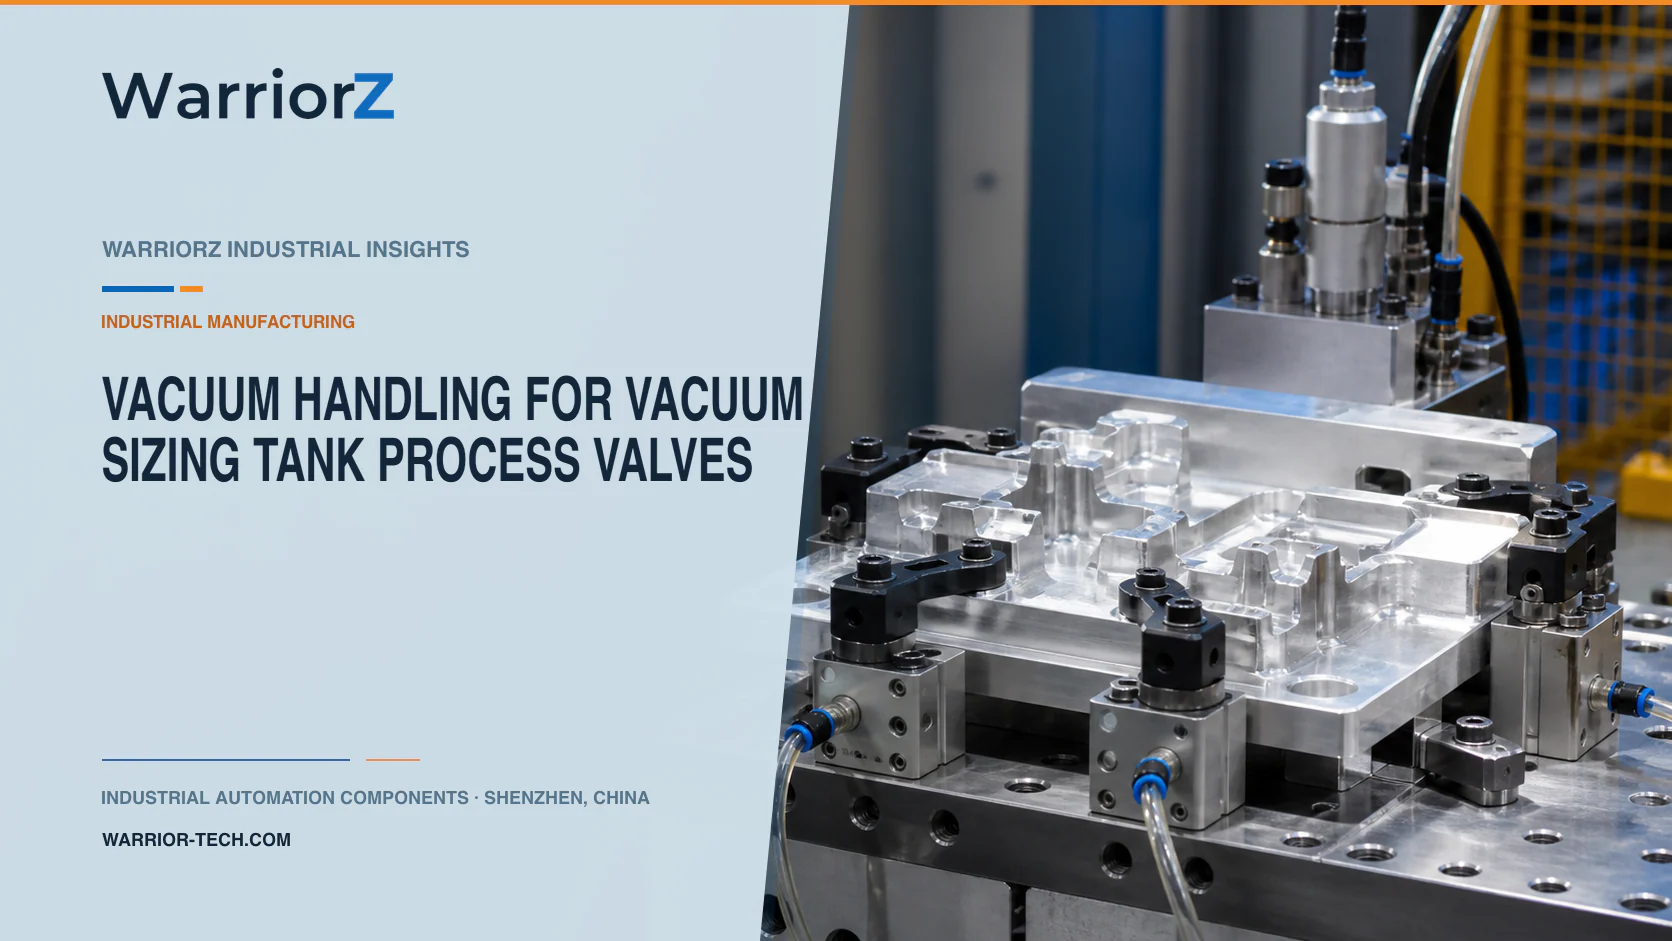
Eine Kunststoffprofil-Extrusionslinie verwendet ein Vakuum-Kalibrierbecken, um das heiße Profil gegen die Kalibrierflächen zu halten, während Kühlwasser Wärme abführt. Pneumatisch betätigte Prozessventile können Wasser und Vakuum leiten, und Kompaktzylinder können Zugangsdeckel klemmen. Kondensat, Ablagerungen, Dichtungsverschleiß und kleine Leckagen können den Prozess langsam genug verändern, dass Bediener mit Sollwerten kompensieren, anstatt die mechanische Ursache zu finden.
Ventilwerkstoffe, Prozessmedien, Vakuumgrenzen, Deckelhaltesicherung, Maßtoleranz-Rezepturen und Wartungsintervalle müssen für die tatsächliche Linie freigegeben sein. WarriorZ unterstützt dokumentierte Pneumatikanforderungen durch Komponentenvergleich, Beschaffung und Lieferkoordination.
Die Vakuum-, Wasser-, Luft- und Abflusskreise erfassen
Die Anwendung ist eine Kunststoffprofilfabrik mit Extrusion, Kalibrierung, Kühlung, Abzug und Schneiden. Das Kalibrierbecken enthält Kalibrierwerkzeuge, Wassersprüh- oder -badeinrichtungen, Vakuumzonen, Abflüsse und Zugangsdeckel. Druckluft betätigt ausgewählte Ventile und Deckelklemmungen; sie sollte klar von den Wasser- und Vakuum-Prozesswegen getrennt bleiben.
Erstellen Sie ein Rohrleitungs- und Instrumentierungsdiagramm, das jedes Prozessventil, Pilotventil, jeden Aktuator, Sensor, jede Entlüftung, jeden Abfluss, Filter und Isolationspunkt identifiziert. Markieren Sie die Normal- und Fehlerstellung jedes Ventils. Eine Bezeichnung wie Ventil 4 ist nicht ausreichend, wenn die Instandhaltung Vakuumabsperrung von Kühlwasser-Bypass unterscheiden muss.
Kreis oder Gerät | Erforderliche Information | Typischer versteckter Fehler |
|---|---|---|
Vakuumversorgung | Zone, Sollwertbereich, Absperrung und Entlüftungsweg | Kleines Leck oder eingeschränkter Filter |
Kühlwasser | Strömungsrichtung, Temperatur, Druck und Ablauf | Verkalkung, verstopfte Düse oder nicht vollständig geöffnetes Ventil |
Pneumatische Steuerluft | Qualität, Druck, Absperrung und Entlüftung | Kondensat, Schlauchleck oder langsames Steuerventil |
Deckelspanner | Hub, Kontaktpunkt und tatsächlicher Verriegelungszustand | Falsch eingestellte Gestänge oder komprimierte Dichtung |
Tankdichtung | Material, Kompression, Verbindung und Austauschgrenze | Abflachung, Riss, Ablagerungen oder chemischer Angriff |
Messleitung | Messstelle und Reinigungsmethode | Wasserabscheider oder verstopfter Impulsweg |
Prozessventile für das tatsächliche Medium auswählen
Der Wasser- oder Vakuumventilkörper sieht das Prozessmedium; sein pneumatischer Antrieb sieht Steuerluft. Beide Seiten prüfen. Ventiltyp, Gehäuse- und Dichtungswerkstoffe, Druck- und Vakuumbemessung, Temperatur, Verschmutzungstoleranz, Durchflusskapazität und Kompatibilität mit Reinigungschemikalien müssen zum realen Einsatz passen.
Festos offizielle Übersicht zur Prozessventil-Automatisierung beschreibt Auf-Zu- und Durchflussregelungsarchitekturen, pneumatische Antriebe, Pilotventile, Positionierer und tatsächliche Ventilpositionsrückmeldung. Es ist ein Auswahlrahmen, keine Empfehlung eines Ventils für jeden Dimensionierungstank.
Bei einer Ein-Aus-Funktion sind die vollständig geöffnete und geschlossene Position am Prozessventil zu bestätigen, nicht nur am Pilotventil. Eine getrennte Kupplung oder eine festsitzende Spindel kann dazu führen, dass das Pilotventil arbeitet, während das Medienventil in der falschen Position bleibt. Für modulierenden Betrieb sind das vollständige Ventil, der Antrieb, der Stellungsregler und das Prozessverhalten zu charakterisieren. Der Wasserdurchfluss darf nicht aus der Antriebsposition ohne Inbetriebnahmedaten abgeleitet werden.
Pilotventile und Verteiler sind nach Möglichkeit abseits von direktem Sprühnebel und Hitze zu platzieren. Die Abluft ist so zu führen, dass feuchte Luft und Tropfen nicht in elektrische Steckverbinder oder Sensorflächen gesaugt werden.
Den Deckel festspannen, ohne ihn zum Verdecken von Dichtungsschäden zu verwenden
Verteilte Spannelemente verwenden, um die Dichtung gleichmäßig innerhalb ihres qualifizierten Bereichs zu komprimieren. Der Behälterflansch und der Deckel sollten steif genug sein, um die Dichtung ohne übermäßige Zylinderkraft zu halten. Ein hoher Spanndruck kann eine beschädigte Dichtung vorübergehend verdecken, während er den Deckel verbiegt oder das spätere Lösen gefährlich macht.
Mechanische Anschläge oder Gestängegeometrie so einstellen, dass der Zylinderhub die Dichtung nicht überkomprimiert. Den tatsächlichen Spanneingriff bestätigen. Ein Zylinderendsensor erkennt möglicherweise kein getrenntes Kniehebelgelenk oder einen durch Fremdkörper hochgehaltenen Deckel. Wenn mehrere Spannelemente erforderlich sind, ist zu identifizieren, welches versagt hat.
Der Deckel darf sich nicht öffnen, solange eine gefährliche Druckdifferenz besteht. Einen konstruktiv ausgelegten Entlüftungs- oder Druckausgleichspfad vorsehen und den erforderlichen Behälterzustand vor dem Lösen der Spannelemente bestätigen. Vakuum kann einen Deckel nach dem Zurückfahren der Spannelemente festhalten; positiver Druck durch Reinigung oder eine blockierte Entlüftung kann ihn nach außen drücken. Die Wiederherstellung muss beide Richtungen berücksichtigen.
Inbetriebnahme, Produktion und Abschaltung sequenzieren
Vor dem Freigeben des Prozessrezepts bestätigen, dass der Behälter sauber, der Kalibrator installiert, Deckel und Dichtung korrekt, Abläufe bereit und Spannelemente eingerückt sind. Kühlung und Vakuum in der vom Linienhersteller angegebenen Reihenfolge aufbauen. Die tatsächlichen Bedingungen überwachen, während das Profil in den Sizing-Abschnitt eintritt.
Sequenzzustand | Erforderlicher Nachweis | Aktion bei Störung gesperrt |
|---|---|---|
Behälter vorbereitet | Korrekte Werkzeuge, Dichtung und freie Abflüsse | Deckel schließen und Extrusion starten |
Deckel geschlossen | Jede erforderliche Klemme tatsächlich eingerastet | Vakuum anlegen |
Wasserkreislauf bereit | Ventilzustand, Versorgungszustand und erforderlicher Durchflussnachweis | Profileinführung |
Vakuum hergestellt | Zonen innerhalb ihrer freigegebenen Prozessfenster | Produktionsabnahme |
Linienstopp | Von Rezept verarbeiteter Profil- und Prozesszustand | Unmittelbare unkontrollierte Deckelfreigabe |
Vakuum isoliert | Tank über den freigegebenen Pfad ausgeglichen | Klemmenrückzug |
Deckel geöffnet | Alle Klemmen frei und gespeicherte Energie kontrolliert | Wartungszugang vor Bestätigung |
Nutzen Sie Übergangsfenster, um langsame Ventile und verstopfte Pfade zu finden. Ein Timer allein kann Wasserfluss, Vakuum oder Ausgleich nicht nachweisen. Bewahren Sie Zonendruck, Ventilrückmeldung, Wasserzustand, Klemmenzustand und Produktkennung auf, wenn ein Dimensionsfehler auftritt.
Dimensionsdrift anhand von Prozessnachweisen diagnostizieren
Profilabmessungen können sich mit Schmelzzustand, Linengeschwindigkeit, Kalibratorzustand, Kühlwassertemperatur und -durchfluss, Vakuum und Abzug ändern. Passen Sie nicht sofort das Vakuum an, wann immer ein Messgerät sich bewegt. Prüfen Sie, ob die Messung gültig ist und ob sich Ventil, Dichtung, Filter, Ablauf oder Instrumentenleitung geändert haben.
Verfolgen Sie jede Vakuumzone und den relevanten Wasserzustand im Verhältnis zu den Produktabmessungen. Ein stabiles vorgeschaltetes Messgerät kann eine Einschränkung nahe am Tank verbergen. Eine Ventilposition kann normal aussehen, während ihr Sitz oder Strömungsweg verschmutzt ist. Verwenden Sie produktzugelassene Messgeräte, nachdem das Profil den definierten Konditionierungszustand erreicht hat.
Trennen Sie Maschinennachweise von der Produktabnahme. Gültige Ventilpositionen und Vakuumwerte belegen keine Profilabmessungen. Umgekehrt beweist eine fehlerhafte Abmessung keinen Pneumatikfehler. Korrelieren Sie die Ereignisse und führen Sie eine Wartungshistorie.
Auf Kondensation, Ablagerungen und Leckage achten
Kondensation kann sich in Steuerleitungen, Sensorgehäusen, Ausblasvorrichtungen und Schaltschränken sammeln. Sorgen Sie für Entwässerung und Luftaufbereitung für die Installation. Prüfen Sie Dichtungen, Ventilschäfte, Aktor-Gestänge, Leitungen, Anschlüsse, Schalldämpfer und Instrumentenwege in definierten Intervallen.
ISO 4414:2010 legt Sicherheitsanforderungen für pneumatische Systeme und deren Komponenten fest. ISO 12100:2010 legt die Methode zur Risikobeurteilung von Maschinen fest. Wenden Sie diese auf unerwartete Deckelbewegungen, gespeichertes Vakuum oder gespeicherten Druck, bewegtes Profil, heiße Oberflächen, nasse Böden, chemische Reinigung und manuellen Zugang an.
Vor dem Service sind Druckluft und Prozessenergie zu isolieren, der Tank zu entlasten und der Zustand am Arbeitsort zu verifizieren. Eine Null an einer entfernten Anzeige reicht nicht aus, wenn eine blockierte Leitung das Manometer isoliert. Definieren Sie Reinigungsmethoden, die Dichtungen nicht beschädigen oder Ablagerungen in Ventilsitze drücken.
Rezepte und realistische Wartungsfehler validieren
Fahren Sie jedes freigegebene Profil, jeden Kalibrator, jeden Linien-Geschwindigkeitsbereich, jede Kühlwasserbedingung und jedes Vakuumrezept. Beziehen Sie Warm- und Kaltstarts, minimalen Steuerdruck, verschlissene Dichtung an ihrer Einsatzgrenze, repräsentative Ablagerungen und die längste zulässige Laufzeit zwischen Reinigungen ein.
Fordern Sie eine undichte Deckeldichtung, einen teilweise blockierten Filter, einen geschlossenen Ablauf, ein teilweise geöffnetes Ventil, eine gebrochene Aktorkupplung, einen nassen Sensor, niedrigen Steuerdruck, eine verstopfte Instrumentenleitung, eine Klemmendifferenz sowie Luft- oder Stromausfall heraus. Verifizieren Sie Maßreaktion, Alarme, kontrollierten Stopp, Entlastung und Wiederanlauf.
Für die vorgelagerte fliegende Schnittanwendung siehe Pneumatische Klemmung für Kunststoffrohr-Fliegendschneider. Um die Prozessventilbetätigung, Deckelklemmungen, Sensoren und Luftaufbereitung anhand eines freigegebenen Rohrleitungs- und Instrumentierungsdiagramms zu überprüfen, senden Sie eine WarriorZ Dimensionierungstank-Anfrage.
Offizielle Quellen
Quellen und Prüfgrundlage
Diese Quellen stützen dokumentierte Fakten, Berechnungen und technische Grenzen.