Pneumatisches seitliches Einschieben von Kartons: Kontrolle des Risikos des Flaschenkippens
Ein Leitfaden für Getränkelinien zu geführter Schieberkonstruktion, hubweiser Geschwindigkeitssteuerung, Verriegelungen für Kartons und Gruppen, Erkennung umgefallener Flaschen und Bergung von Glasscherben.
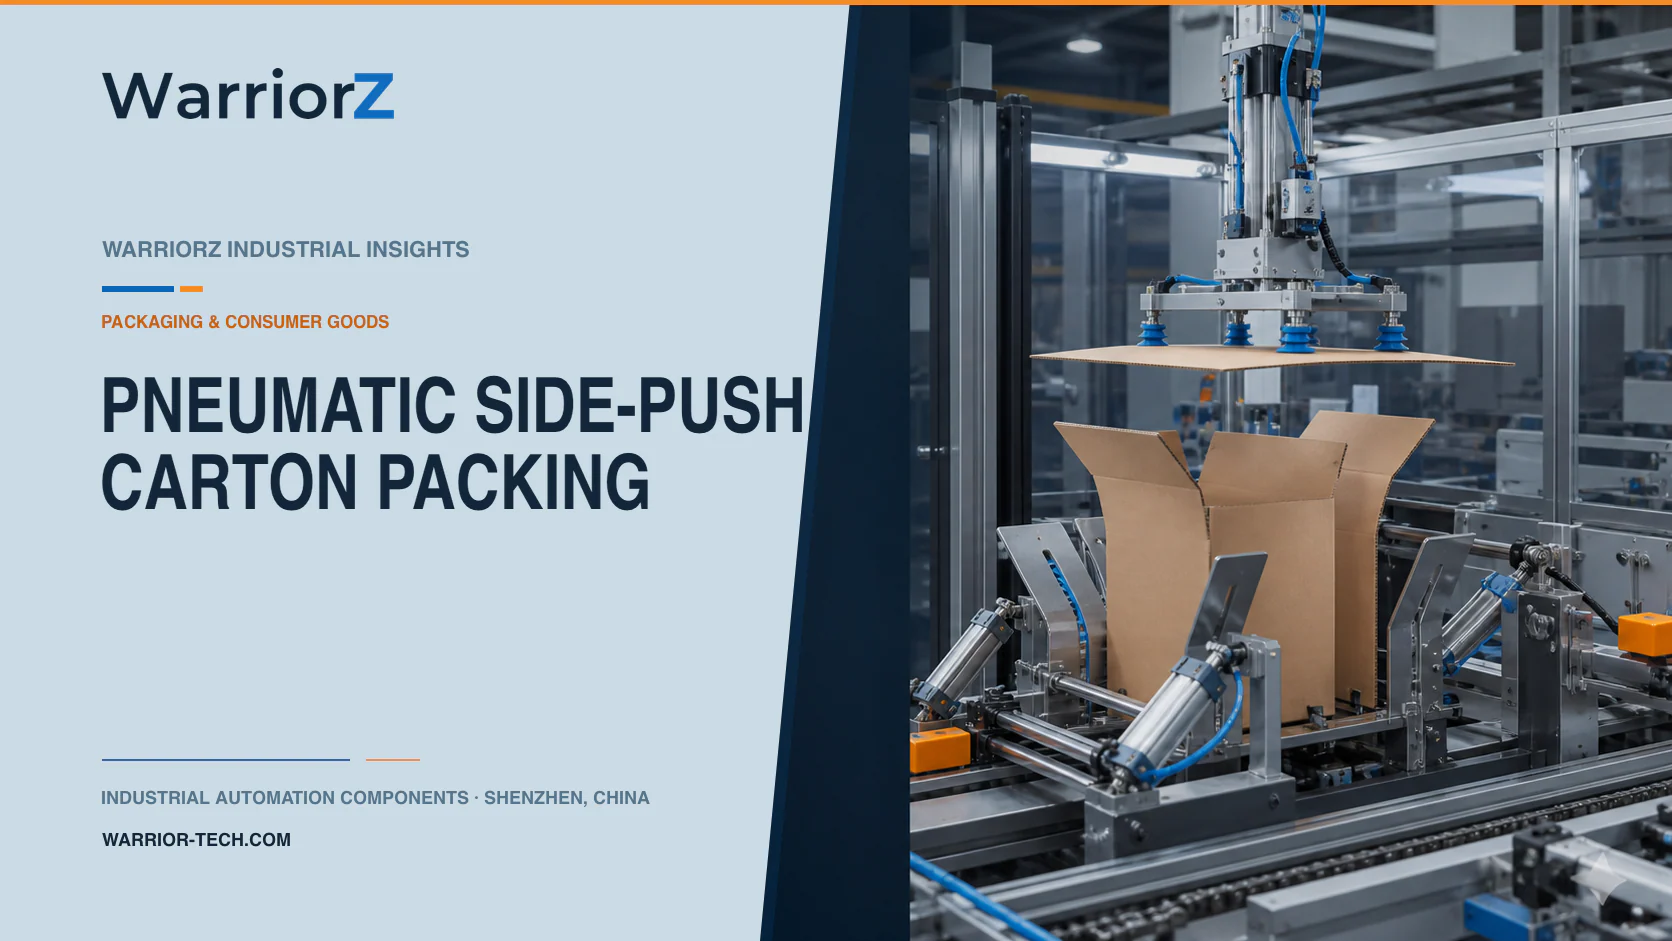
Eine Getränkekartoniermaschine vereinzelt Flaschen oder Dosen auf einem Förderband, stoppt sie in einer definierten Matrix, richtet die Gruppe an einem offenen Karton aus und schiebt die Gruppe seitlich in den Karton. Der pneumatische Schieber muss den Widerstand von Führung und Kartoneintritt überwinden, ohne Behälter zum Kippen zu bringen, Glas zu treffen, Etiketten zu verkratzen oder eine schwache Packung zu komprimieren.
WarriorZ hilft Fabriken und Geräteherstellern, Pneumatikkomponenten anhand von Modellnummern, Fotos, Zeichnungen und Stücklisten zu identifizieren und zu beschaffen. Der OEM verantwortet Mechanismus, Dimensionierung von Aktor und Ventil, Steuerung, Schutzmaßnahmen und Linienintegration. Die Fabrik verantwortet Behälter- und Kartonspezifikationen, Produktverlustkontrollen, Hygiene, Glasscherbenverfahren, Wartung und Abnahmetests.
Die Behältergruppe und den Kartoneintritt charakterisieren
Erfassen Sie Behältermaterial, Durchmesser, Höhe, Masse, Füllstand, Schwerpunkt, Bodenform, Oberflächenreibung, Etikettentyp, Verschluss oder Deckel, Gruppenmuster und zulässigen Kontakt. Berücksichtigen Sie nasse Flaschen, Kondensation, Etikettenkleber, Linienfett und Temperatur, wenn sie in der Produktion auftreten.
Messen Sie Kartonöffnung, Klappenposition, innere Trennwände, Kartonsteifigkeit und Führungsübergang. Eine Gruppe, die auf einem flachen Förderband stabil ist, kann kippen, wenn die erste Reihe eine Lücke überquert oder auf eine Trennwand trifft. Schieberplatte, Totenplatte, Kartonführung und Aufnahmeunterstützung müssen als ein mechanischer Pfad wirken.
Eingang | Wirkung auf seitliches Schieben | Testanforderung |
|---|---|---|
Schwerpunkt des Behälters | Bestimmt die Kippempfindlichkeit | Höchstes und instabilstes zugelassenes Format |
Boden- und Förderbandreibung | Verändert Losbrechen und Reihenkompression | Trockene und zugelassene nasse Bedingungen |
Glasfestigkeit und Defekte | Begrenzt die Stoßtoleranz | Qualitäts- und Handhabungsregeln der Fabrik |
Kartonöffnung | Erzeugt Eintrittswiderstand und Hängepunkte | Schlechteste qualifizierte Verformung und Klappenposition |
Gruppenmuster | Verändert die Lastverteilung über die Reihen | Jede zugelassene Anzahl und Trennwandart |
Übergabespalt | Kann die führende Reihe erfassen | Gemessene Ausrichtung unter Linienlast |
Den Schieber führen und Kontakt verteilen
Verwenden Sie eine breite Platte, die den zugelassenen Bereich der letzten Behälterreihe oder einen produktspezifischen Träger kontaktiert. Halten Sie die Platte senkrecht zur Bewegungsrichtung. Eine geführte Achse sollte Seitenlasten und Momente aufnehmen, die durch die breite Platte entstehen, während der Zylinder den Schub liefert.
Festos offizielle DFM-Daten zu geführten Antrieben listen produktspezifische Informationen zu Führung, Last, Dämpfung, Sensorik und Umgebung auf. Sie können einen technischen Vergleich unterstützen, qualifizieren jedoch keinen DFM für eine nasse Getränkelinie oder Glashandhabung. Der OEM muss die reale Plattenmasse, den Versatz, die Führungslasten, die Zyklusrate, die Waschdown-Belastung und die Stoppkräfte berechnen.
Geben Sie eine mechanische Referenz für Grundstellung und Einführung vor. Der Karton, die Flaschen oder die innere Trennwand dürfen nicht als Endanschlag des Aktors dienen. Wenn mehrere Formate unterschiedliche Einführpositionen verwenden, nutzen Sie qualifizierte Anschläge oder Positionssteuerung und weisen Sie die gewählte Einstellung vor dem automatischen Betrieb nach.
Die Geschwindigkeit über den gesamten Hub formen
Eine langsame Durchschnittsgeschwindigkeit kann dennoch ein scharfes Losbrechen und einen harten Eintrittsstoß enthalten. Messen Sie die Geschwindigkeit beim Lösen vom Gruppieranschlag, bei der Annäherung an den Karton, beim Eintritt und bei der endgültigen Platzierung. Passen Sie Durchflussregler und Dämpfung unter Lastbedingungen an. Versorgungsdruck, Dichtungsreibung, Nutzlast, Gegendruck und gedrosselte Abluft können das Profil verändern.
Verwenden Sie den niedrigsten Schub und die niedrigste Beschleunigung, die die qualifizierte Bewegung abschließen. Eine Druckerhöhung, um einen wiederkehrenden Widerstand zu überwinden, kann die Kontaktlasten auf Flaschen erhöhen und eine fehlausgerichtete Führung verdecken. Wenn der Mechanismus für die Zykluszeit eine schnelle Rückkehr benötigt, trennen Sie die Rückkehr-Einstellungen vom belasteten Vorwärtshub.
Hubbereich | Gewünschtes Verhalten | Nachweis | Fehlergrenze |
|---|---|---|---|
Anfängliches Losbrechen | Starten, ohne die hintere Reihe zu komprimieren | Bewegungsaufzeichnung und Produktbeobachtung | Plötzlicher Reihenstoß |
Gruppenbeschleunigung | Alle Behälter gestützt halten | Keine relative Reihenbewegung | Kippen oder Etikettenverkratzung |
Kartonannäherung | Vor dem Eintritt ausrichten | Führung und Kartonposition gültig | Geschlossene Klappe oder schiefer Karton |
Eintritt | Kontrollierte Kraft und Geschwindigkeit beibehalten | Stabile führende Reihe | Steigender Widerstand oder umgefallene Flasche |
Endgültige Platzierung | Qualifizierte Einführtiefe erreichen | Position und Packungsgeometrie | Überfahren in die Kartonwand |
Rückzug | Freigabe vor Kartonübergabe | Grundstellung nachgewiesen | Platte erfasst nachlaufendes Produkt |
Gruppierung, Kartonpräsenz und Schiebefreigabe verriegeln
Befehlen Sie den Schieber erst, wenn die korrekte Anzahl und Gruppengeometrie hergestellt ist, der Gruppieranschlag im qualifizierten Zustand ist, der Karton vorhanden und offen ist, der Aufnahmepfad frei ist und die nachgelagerte Übergabe bereit ist. Eine einzelne Lichtschrankenzählung kann einen umgefallenen oder ineinandergeschachtelten Behälter übersehen, daher sind Sensorik und Führungen angemessen zum Fehlerrisiko einzusetzen.
Überwachen Sie den Vorwärtsweg. Ein Position-Timeout erkennt langsame Bewegung, während eine charakterisierte Druck- oder Kraftsignatur helfen kann, Widerstand zu identifizieren. Keines von beiden sollte eine fortgesetzte Bewegung erzwingen. Bei Abweichung stoppen Sie die weitere Produktzufuhr und bringen den Schieber in den risikobewerteten Zustand.
Halten Sie den Karton geklemmt oder geführt, bis die Gruppe die zugelassene Position erreicht. Geben Sie den Karton erst frei, nachdem der Schieber den Übergabepfad freigegeben hat. Wenn ein unterbrochener Zyklus einige Behälter im Karton und einige auf der Totenplatte zurücklässt, verlangen Sie eine kontrollierte Bergung statt eines Neustarts aus einem Zählsignal.
Umgefallene Behälter verhindern und erkennen
Nutzen Sie Schienenhöhe, seitlichen Freiraum, Totenplattenunterstützung und Plattenprofil, um die Gruppe aufrecht zu halten. Vermeiden Sie Spalte, die einen Flaschenboden oder Dosenrand aufnehmen. Verifizieren Sie den Pfad mit dem instabilsten Behälter, der niedrigsten Füllmasse und zugelassenen nassen Bedingungen.
Platzieren Sie die Erkennung umgefallener Behälter dort, wo sie einen Behälter sehen kann, bevor der Schieber ihn einklemmt. Ein Druckanstieg nach dem Kontakt kommt zu spät. Wenn transparente Behälter oder reflektierende Dosen die optische Sensorik erschweren, testen Sie die tatsächlichen Oberflächen und Hintergründe. Bewahren Sie nach Möglichkeit das Fehlerbild oder die Sensorspur zur Fehlersuche auf.
Definieren Sie für Glas Rückhaltung und Reinigung vor der Inbetriebnahme. Glasscherben können in Führungen, Zylinderdichtungen, Förderbänder, Kartons und nahe offene Produkte gelangen. Das Glas-Kontroll- und Hygieneprogramm der Fabrik muss den betroffenen Bereich, Produktrückhaltung, Reinigung, Inspektion und Freigabe festlegen. Pneumatisches Abblasen darf Scherben nicht durch die Zelle verteilen.
Für die Getränkeumgebung konstruieren
Wählen Sie Komponentenmaterialien, Schutzart, Schläuche, Fittings, Schmierstoffe und Montage anhand gemessener Feuchtigkeit, Reinigungschemikalien, Temperatur und Kontaminationsbedingungen. Halten Sie Abluft von offenen Behältern und Produktkontaktzonen fern. Eine angegebene Gehäuseschutzart für eine Komponente qualifiziert nicht die komplette Baugruppe, nachdem Anschlüsse und kundenspezifische Verkabelung installiert wurden.
Schaffen Sie Inspektionszugang für Schieberpad, Führung, Anschläge, Totenplatte und Kartonführungen. Produktrückstände können die Reibung verändern und ein zuvor stabiles Rezept Flaschen kippen lassen. Verknüpfen Sie die Reinigungsverifikation mit Startprüfungen nach Sanierung oder einem Verschütten.
Quetschstellen absichern und gespeicherte Energie kontrollieren
Der seitliche Schieber, Gruppieranschläge, Kartonklemme, Förderbänder und Führungen erzeugen Quetsch-, Scher- und Einzugsgefahren. OSHAs allgemeine Anforderungen an Maschinenschutz beschreiben den Schutz um Betriebspunkte und bewegliche Teile. ISO 12100:2010 liefert allgemeine Grundsätze zur Risikobeurteilung von Maschinen, während ISO 4414:2010 Gefahren von Pneumatiksystemen abdeckt.
Definieren Sie die sichere Reaktion auf Luftverlust, Stromausfall, Öffnen der Schutzeinrichtung, Kartonstau, umgefallene Flasche und Glasbruch. Entlüften kann zulassen, dass ein belasteter Schieber oder Anschlag sich bewegt. Eingeschlossener Druck kann freigesetzt werden, wenn eine eingeklemmte Gruppe sich verschiebt. Der OEM muss Sicherheitsfunktionen und Validierung getrennt von der Prozesssensorik auslegen.
Die Fabrik muss gefährliche Energie isolieren und verifizieren, bevor sie in den Schiebepfad greift, Glas entfernt oder Führungen einstellt. Wo Schwerkraft, Federn oder zurückgehaltene Produkte sich nach der Isolierung bewegen können, sind die erforderliche Rückhaltung und das Verfahren vorzusehen.
Formate und Fehlerbehebung qualifizieren
Fahren Sie jeden zugelassenen Behälter, Füllstand, Gruppenmuster, Karton, Trennwand, Etikett, Verschluss, Förderbandzustand, Geschwindigkeit und Versorgungsgrenzwert. Prüfen Sie Kippen, Glaskontakt, Etikettenverkratzung, Dosendellen, Gruppengeometrie, Kartonbeschädigung, Einführtiefe und nachgelagerte Verschließung.
Fordern Sie heraus: fehlende Flasche, zusätzliche Flasche, umgefallene Flasche, schiefe Gruppe, fehlender Karton, teilweise Kartonöffnung, falsche Trennwand, nasse Totenplatte, niedrige Versorgung, blockierte Abluft, Sensorversatz, lose Führung, Schieberstau, Kartonstau und unterbrochenen Hub. Die Bergung muss die tatsächliche Anzahl und Position feststellen, bevor die automatische Zufuhr wieder aufgenommen wird.
Für den Schritt des Kartonverschließens nach dem Packen siehe adaptive pneumatische Traversen für Random-Kartonverschließer. Für eine Komponentenprüfung auf Basis von Behälter- und Kartonversuchen senden Sie eine WarriorZ-Anfrage zum Flaschenpacker.
Offizielle Quellen
Quellen und Prüfgrundlage
Diese Quellen stützen dokumentierte Fakten, Berechnungen und technische Grenzen.