Empaque de cartón con empuje lateral neumático: control del riesgo de vuelco de botellas
Guía para líneas de bebidas sobre diseño de empujador guiado, control de velocidad carrera a carrera, enclavamientos de cartón y grupo, detección de botellas caídas y recuperación de vidrio roto.
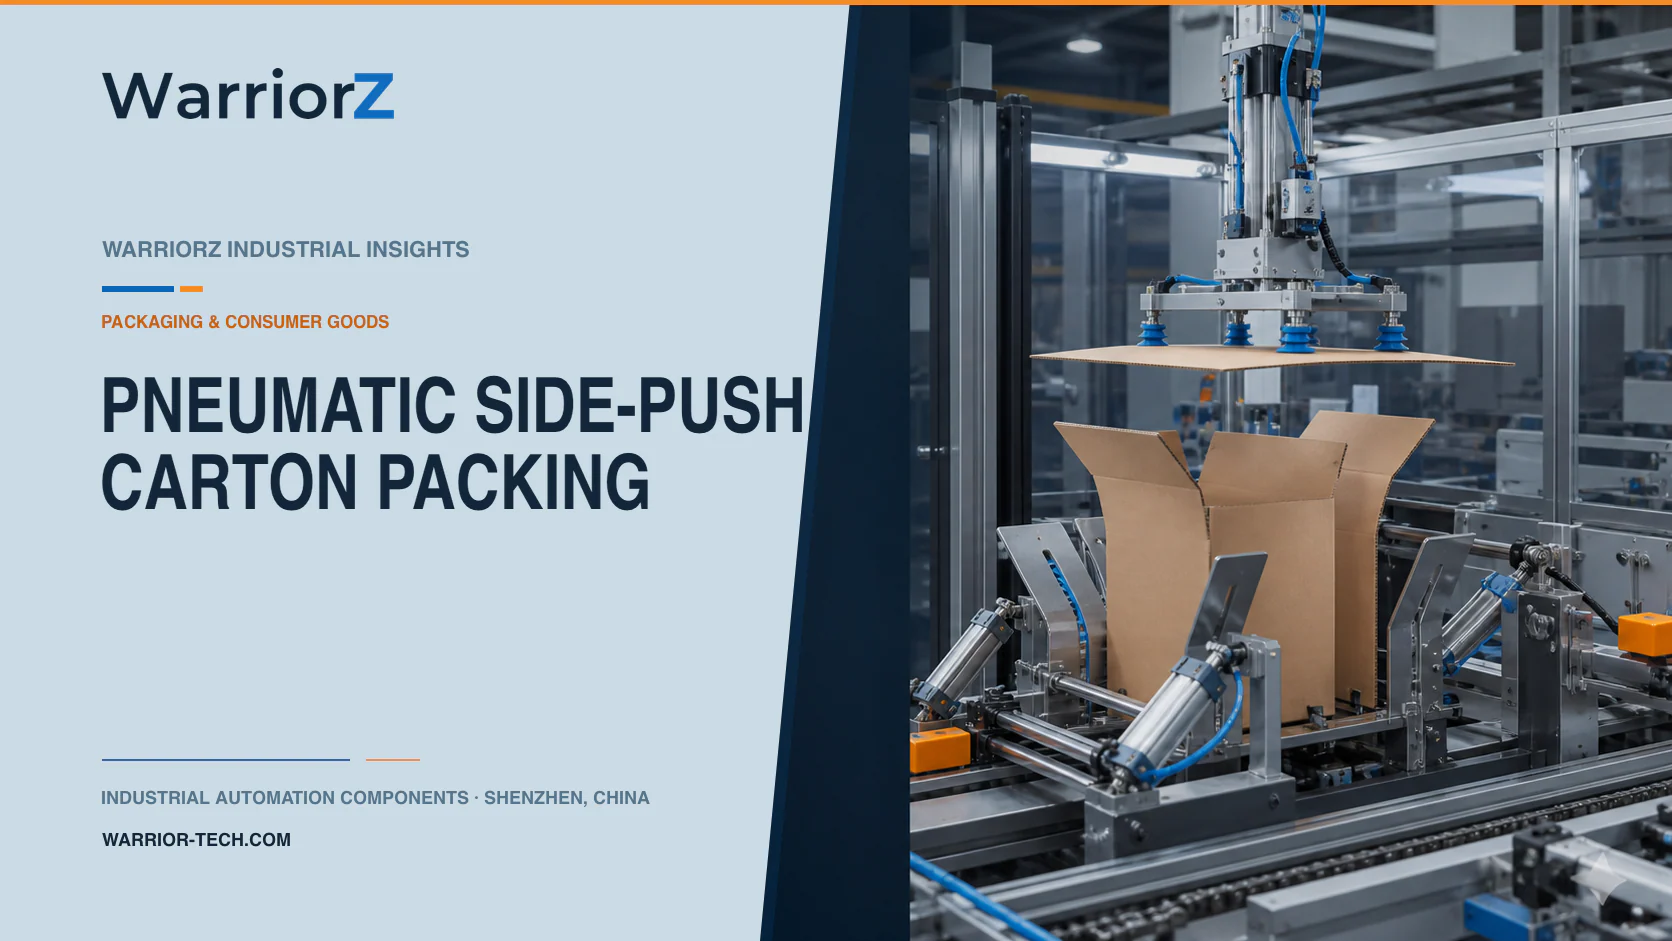
Una celda de encartonado de bebidas dosifica botellas o latas en un transportador, las detiene en una matriz definida, alinea el grupo con un cartón abierto y empuja el grupo lateralmente hacia la caja. El empujador neumático debe superar la resistencia de las guías y de la entrada al cartón sin volcar los envases, golpear el vidrio, rayar las etiquetas ni comprimir un paquete débil.
WarriorZ ayuda a fábricas y fabricantes de equipos a identificar y obtener componentes neumáticos a partir de números de modelo, fotografías, planos y listas de materiales. El OEM es responsable del mecanismo, el dimensionamiento del actuador y la válvula, los controles, las salvaguardas y la integración en la línea. La fábrica es responsable de las especificaciones de envases y cartones, los controles de pérdida de producto, la higiene, los procedimientos para vidrio roto, el mantenimiento y las pruebas de aceptación.
Caracterizar el grupo de envases y la entrada al cartón
Registre el material del envase, diámetro, altura, masa, nivel de llenado, centro de gravedad, geometría de la base, fricción superficial, tipo de etiqueta, tapa o cierre, patrón del grupo y contacto permitido. Incluya botellas húmedas, condensación, adhesivo de etiquetas, lubricante de línea y temperatura cuando ocurran en producción.
Mida la abertura del cartón, la posición de las solapas, los divisores internos, la rigidez del cartón y la transición de las guías. Un grupo que es estable en un transportador plano puede volcarse cuando la primera fila cruza un espacio o encuentra un divisor. La placa del empujador, la placa muerta, la guía del cartón y el soporte receptor deben actuar como una única trayectoria mecánica.
Entrada | Efecto sobre el empuje lateral | Requisito de prueba |
|---|---|---|
Centro de gravedad del envase | Determina la sensibilidad al vuelco | Formato aprobado más alto y menos estable |
Fricción de base y transportador | Cambia el despegue y la compresión de filas | Condiciones secas y húmedas aprobadas |
Resistencia y defectos del vidrio | Limita la tolerancia al impacto | Reglas de calidad y manipulación de la fábrica |
Abertura del cartón | Crea resistencia de entrada y puntos de enganche | Peor deformación y posición de solapas calificadas |
Patrón del grupo | Cambia la distribución de carga entre filas | Cada conteo y estilo de divisor aprobados |
Espacio de transferencia | Puede atrapar la fila delantera | Alineación medida bajo carga de línea |
Guiar el empujador y distribuir el contacto
Use una placa ancha que contacte la región aprobada de la última fila de envases o un portador específico del producto. Mantenga la placa perpendicular al recorrido. Un eje guiado debe soportar las cargas laterales y los momentos creados por la placa ancha, mientras que el cilindro proporciona el empuje.
Los datos oficiales de accionamiento guiado DFM de Festo enumeran información específica del producto sobre guía, carga, amortiguación, detección y entorno. Pueden respaldar una comparación de ingeniería, pero no califican un DFM para una línea de bebidas húmeda o manipulación de vidrio. El OEM debe calcular la masa real de la placa, el desplazamiento, las cargas de guía, la frecuencia de ciclo, la exposición al lavado y las fuerzas de parada.
Proporcione una referencia mecánica para la posición inicial y la inserción. El cartón, las botellas o el divisor interno no deben servir como tope del actuador. Si varios formatos usan posiciones de inserción diferentes, use topes calificados o control de posición y compruebe el ajuste seleccionado antes de la operación automática.
Perfilar la velocidad a lo largo de toda la carrera
Una velocidad promedio lenta aún puede incluir un despegue brusco y un impacto de entrada fuerte. Mida la velocidad durante la liberación desde el tope de agrupamiento, el acercamiento al cartón, la entrada y la colocación final. Ajuste los controles de flujo y la amortiguación bajo condiciones de carga. La presión de suministro, la fricción de los sellos, la carga útil, la contrapresión y el escape restringido pueden cambiar el perfil.
Use el empuje y la aceleración más bajos que completen el movimiento calificado. Aumentar la presión para superar una resistencia recurrente puede aumentar las cargas de contacto sobre las botellas y ocultar una guía desalineada. Si el mecanismo necesita un retorno rápido para el tiempo de ciclo, separe los ajustes de retorno de la carrera de avance cargada.
Zona de carrera | Comportamiento deseado | Evidencia | Límite de falla |
|---|---|---|---|
Despegue inicial | Iniciar sin comprimir la fila trasera | Traza de movimiento y observación del producto | Impacto repentino de fila |
Aceleración del grupo | Mantener todos los envases soportados | Sin movimiento relativo de filas | Vuelco o rayado de etiqueta |
Acercamiento al cartón | Alinear antes de la entrada | Posición de guía y cartón válida | Solapa cerrada o cartón torcido |
Entrada | Mantener fuerza y velocidad controladas | Fila delantera estable | Resistencia creciente o botella caída |
Colocación final | Alcanzar la profundidad de inserción calificada | Posición y geometría del paquete | Sobrecarrera contra la pared del cartón |
Retracción | Despejar antes de la transferencia del cartón | Estado inicial comprobado | La placa atrapa producto rezagado |
Enclavar agrupamiento, presencia de cartón y permiso de empuje
No ordene el empujador hasta que se establezcan el conteo correcto y la geometría del grupo, el tope de agrupamiento esté en el estado calificado, el cartón esté presente y abierto, la trayectoria receptora esté despejada y la transferencia aguas abajo esté lista. Un solo conteo fotoeléctrico puede omitir un envase caído o encajado, así que use detección y guías apropiadas al riesgo de falla.
Monitoree el avance. Un tiempo de espera de posición detecta movimiento lento, mientras que una firma caracterizada de presión o fuerza puede ayudar a identificar resistencia. Ninguno debe forzar el movimiento continuo. Ante una discrepancia, detenga la alimentación adicional de producto y coloque el empujador en el estado evaluado según el riesgo.
Mantenga el cartón sujeto o guiado hasta que el grupo alcance la posición aprobada. Libere el cartón solo después de que el empujador despeje la trayectoria de transferencia. Si un ciclo interrumpido deja algunos envases en el cartón y otros en la placa muerta, exija una recuperación controlada en lugar de reiniciar desde una señal de conteo.
Prevenir y detectar envases caídos
Use la altura del riel, el espacio lateral, el soporte de la placa muerta y el perfil de la placa para mantener el grupo erguido. Evite espacios que admitan el talón de una botella o el borde de una lata. Verifique la trayectoria con el envase menos estable, la masa de llenado más baja y las condiciones húmedas aprobadas.
Coloque la detección de envases caídos donde pueda ver un envase antes de que el empujador lo atrape. Un pico de presión después del contacto llega tarde. Si los envases transparentes o las latas reflectantes dificultan la detección óptica, pruebe los acabados y fondos reales. Conserve la imagen o traza del sensor fallido cuando sea práctico para la solución de problemas.
Para vidrio, defina la contención y limpieza antes de la puesta en marcha. Los fragmentos rotos pueden entrar en guías, sellos de cilindros, transportadores, cartones y producto abierto cercano. El programa de control de vidrio e higiene de la fábrica debe decidir el área afectada, la retención de producto, la limpieza, la inspección y la liberación. El soplado neumático no debe dispersar fragmentos por la celda.
Diseñar para el entorno de bebidas
Seleccione materiales de componentes, protección, tuberías, conexiones, lubricantes y montaje a partir de las condiciones medidas de humedad, productos químicos de limpieza, temperatura y contaminación. Mantenga el escape alejado de envases abiertos y zonas de contacto con producto. Una clasificación de envolvente declarada para un componente no califica el ensamblaje completo una vez instalados los conectores y el cableado personalizado.
Proporcione acceso de inspección para el almohadilla del empujador, la guía, los topes, la placa muerta y las guías del cartón. Los residuos de producto pueden cambiar la fricción y hacer que una receta previamente estable vuelque envases. Vincule la verificación de limpieza con las comprobaciones de arranque después de la sanitización o un derrame.
Resguardar puntos de aplastamiento y controlar la energía almacenada
El empujador lateral, los topes de agrupamiento, la sujeción del cartón, los transportadores y las guías crean peligros de aplastamiento, cizallamiento y atrapamiento. Los requisitos generales de resguardo de máquinas de OSHA describen la protección alrededor de los puntos de operación y las partes móviles. ISO 12100:2010 proporciona principios generales de evaluación de riesgos de maquinaria, mientras que ISO 4414:2010 cubre los peligros de los sistemas neumáticos.
Defina la respuesta segura a la pérdida de aire, pérdida de energía, apertura de resguardo, atasco de cartón, botella caída y vidrio roto. La ventilación puede permitir que un empujador o tope cargado se mueva. La presión atrapada puede liberarse cuando un grupo atascado se desplaza. El OEM debe diseñar las funciones de seguridad y la validación por separado de la detección de proceso.
La fábrica debe aislar y verificar la energía peligrosa antes de introducirse en la trayectoria de empuje, retirar vidrio o ajustar guías. Cuando la gravedad, los resortes o los productos retenidos puedan moverse después del aislamiento, proporcione la sujeción y el procedimiento requeridos.
Calificar formatos y recuperación de fallas
Ejecute cada envase aprobado, nivel de llenado, patrón de grupo, cartón, divisor, etiqueta, tapa, condición del transportador, velocidad y extremo de suministro. Inspeccione vuelco, contacto con vidrio, rayado de etiquetas, abolladura de latas, geometría del grupo, daño del cartón, profundidad de inserción y cierre aguas abajo.
Desafíe con botella faltante, botella extra, botella caída, grupo torcido, cartón faltante, abertura parcial del cartón, divisor incorrecto, placa muerta húmeda, suministro bajo, escape bloqueado, desviación del sensor, guía floja, atasco del empujador, acumulación de cartones y carrera interrumpida. La recuperación debe establecer el conteo y la ubicación reales antes de reanudar la alimentación automática.
Para el paso de cierre de cajas después del empaque, consulte vigas neumáticas adaptativas para selladoras de cajas aleatorias. Para una revisión de componentes basada en pruebas de envases y cartones, envíe una consulta de empacadora de botellas a WarriorZ.
Fuentes oficiales
Fuentes y base de verificación
Estas referencias respaldan hechos, cálculos y límites de ingeniería.