Пневматическое зажимное устройство для летающих отрезных станков для пластиковых труб в линии
Практическое руководство по синхронизации летающего отрезного станка, распределению усилия зажима на горячей пластиковой трубе, сохранению округлости и безопасному восстановлению после сбоев резки.
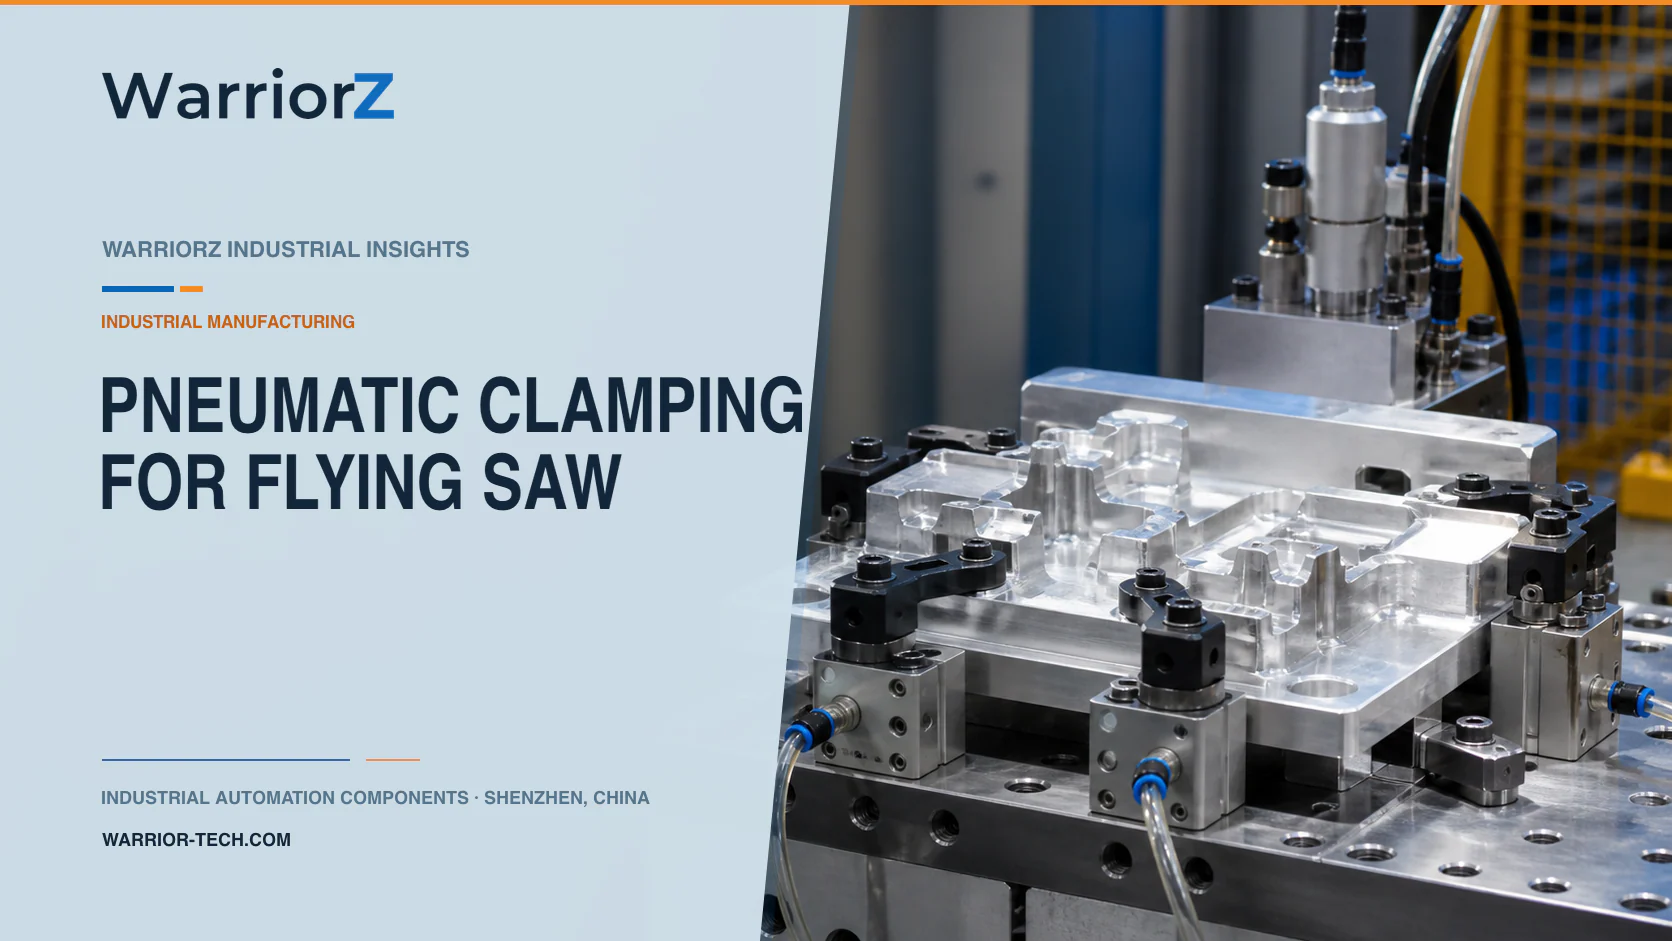
Линия экструзии пластиковых труб продолжает двигаться, пока летающая пила или нож отрезает готовые длины. Отрезная каретка ускоряется, чтобы сравняться со скоростью трубы, пневматические губки закрываются вокруг горячего профиля, выполняется рез, затем каретка освобождает трубу и возвращается. Если зажим закрывается слишком рано, слишком сильно или с плохой поддержкой, он может расплющить трубу и оставить след, который сохраняется после охлаждения.
WarriorZ поддерживает службы технического обслуживания и автоматизации, помогая идентифицировать пневматические запасные части, подбирать аналоги и организовывать международные поставки. Производитель труб должен утвердить предельные размеры, качество реза, контакт зажима, скорость линии и безопасность машины для каждого материала и изделия.
Определите движущийся рез и состояние горячей трубы
Применение относится к заводу по производству термопластичных труб с процессами экструзии, охлаждения, тяги и резки в линии. Отрезная каретка движется вместе с трубой во время реза. Направляемый зажим удерживает трубу относительно пилы или ножа, но не обязательно противостоит всем осевым усилиям линии.
Составьте матрицу продукции по смоле, наружному диаметру, толщине стенки, температуре при резке, овальности, чистоте поверхности, скорости линии и требуемому допуску на длину. Температура особенно важна, поскольку одно и то же усилие губок может вызывать разную деформацию до и после охлаждения. Измеряйте фактическое состояние трубы у отрезного устройства, а не полагайтесь только на уставку экструдера.
Входное условие | Вероятный эффект на зажиме | Проверка |
|---|---|---|
Более высокая температура трубы | Более низкая локальная жёсткость и повышенный риск следов | Проверка температуры и размеров после охлаждения |
Тонкая стенка или большой диаметр | Большая овальность при сосредоточенной нагрузке | Квалификационные испытания длины губок и усилия |
Влажная или скользкая поверхность | Снижение осевого трения | Измерение проскальзывания при типовой резке |
Изменение скорости линии | Другая синхронизация и время выдержки | Запись скорости и положения каретки |
Износ лезвия или забивание стружкой | Повышенная реакция при резке | Тренд усилия резки и осмотр инструмента |
Несоосность направляющей или губок | Локальная вмятина и косой рез | Проверка механической юстировки и перпендикулярности реза |
Распределите усилие зажима по окружности трубы
Используйте профилированные губки или седла, которые контактируют с широкой утверждённой дугой и длиной. Избегайте узкой накладки, создающей линейную нагрузку. Профиль губок должен соответствовать допустимому диапазону диаметров без защемления по краям. Сменные вкладыши могут защитить поверхность, но их трение, сжатие, термостойкость, загрязнение и износ должны быть проверены.
Рассчитайте необходимое усилие захвата, чтобы противостоять квалифицированной реакции резки и динамике каретки, затем подтвердите его на горячем изделии. Давление в цилиндре — лишь один из факторов. Рычажная передача губок, трение уплотнений, противодавление, трение в направляющих, состояние вкладышей и геометрия определяют фактическое контактное усилие.
Измеряйте овальность и следы на поверхности после охлаждения трубы до состояния, используемого для окончательного контроля. Труба, которая сразу восстанавливает форму после освобождения, всё ещё может сохранить размерный или косметический дефект. Не увеличивайте давление, чтобы компенсировать затупленное лезвие или несинхронизированную каретку.
Синхронизируйте каретку перед зажимом
Труба не должна протаскиваться через закрытые губки, пока каретка ещё ускоряется. Используйте датчик линии и обратную связь каретки, выбранные изготовителем машины, чтобы установить допустимую разницу скоростей и положений. Закрывайте губки только внутри этого окна, затем подтвердите ожидаемое состояние зажима перед разрешением реза.
Состояние последовательности | Требуемое условие | Реакция на сбой |
|---|---|---|
Приближение к целевой длине | Достоверные сигналы положения линии и каретки | Не запускать цикл резки |
Каретка ускоряется | Путь движения свободен и рецепт верен | Прервать до контакта губок |
Скорости совпадают | Разница внутри квалифицированного окна | Держать зажимы открытыми |
Труба зажата | Положение губок и поведение технологического давления достоверны | Запретить движение пилы или ножа |
Рез завершён | Результат инструмента и состояние каретки приняты | Сохранять зажим до остановки, оценённой по рискам |
Губки открыты | Подтверждён полный зазор для трубы и инструмента | Запретить возврат и передачу изделия |
Каретка возвращается | Безопасное замедление и исходное положение | Заблокировать команду следующей длины |
Таймер не может подтвердить совпадение скоростей. Скорость линии может измениться, датчик может дать расхождение, или привод может отставать. Сохраняйте фактическую разницу скоростей, время перехода зажима и положение реза для диагностики. Если линия останавливается во время реза, определите, остаётся ли труба поддерживаемой, отводится ли лезвие и может ли каретка быть восстановлена без второго неконтролируемого реза.
Направляйте нагрузки зажима и отрезного устройства раздельно
Используйте направляющие, рассчитанные на массу губок, ход, смещение и боковые нагрузки. Текущий технический паспорт Festo DFM на направляющий привод публикует информацию о нагрузках, моментах, ходе и работе для конкретного изделия. Он показывает, почему только диаметр цилиндра не может определять механизм.
Отрезная головка нуждается в собственной квалифицированной направляющей и структурном пути реакции. Не передавайте реакцию лезвия через тонкий шток цилиндра или мягкую стенку трубы. Проверяйте раму каретки, держатель губок, юстировку отрезного устройства и подшипники вместе. Податливые губки могут защитить изделие, но чрезмерное перемещение может привести к косому резу.
Располагайте клапаны так, чтобы получить повторяемую реакцию, не размещая их на прямом пути стружки, воды или тепла. Объём трубок и сопротивление выпуска влияют на время закрытия и освобождения. Если используются независимые контуры губок, обнаруживайте отстающую сторону, а не предполагайте, что общая команда клапана создаёт равный контакт.
Контролируйте стружку, воду и опасности при обслуживании
Охлаждающая вода и стружка могут загрязнять направляющие, глушители, датчики и вкладыши губок. Экранируйте компоненты, сохраняя возможность их осмотра. Направляйте выпуск так, чтобы он не сдувал стружку в сторону работников, датчиков или поверхности трубы. Определите методы очистки, которые не загоняют загрязнения в уплотнения.
Официальное руководство OSHA по ограждению машин определяет опасности от точек выполнения операций, вращающихся частей и входящих точек защемления. Летающая каретка добавляет высокоскоростное перемещение и меняющиеся местоположения опасностей. Оценка рисков машины должна учитывать доступ к лезвию, зоны защемления зажима, перемещение каретки, выброс стружки и неожиданный повторный запуск.
ISO 4414:2010 охватывает требования безопасности пневматических систем. Изолируйте и рассеивайте запасённую энергию перед тем, как приближаться к зажимам или обслуживать отрезное устройство. Выпуск воздуха не устраняет инерцию каретки, гравитацию, энергию взведённой пружины или энергию лезвия.
Разделяйте управление процессом и приёмку продукции
Положение губок, регулируемое давление и сигналы концевых положений цилиндра показывают состояние машины. Они не доказывают конечную геометрию трубы, длину или качество реза. Определите проверки продукции, такие как наружный диаметр, овальность, перпендикулярность реза, состояние заусенцев или стружки, следы на поверхности и длина после охлаждения. Используйте фактическую спецификацию изделия и квалифицированные измерительные приборы.
Отслеживайте тренды поведения давления зажима, синхронизации каретки, времени резки и состояния инструмента, но не расширяйте пределы продукции, чтобы поддерживать работу изношенного процесса. Рост реакции резки может указывать на износ лезвия, плохую юстировку, налипание смолы или проблему с поддержкой.
Сохраняйте идентифицируемость отбракованных длин. Автоматическая повторная резка может создать небезопасный короткий отрезок или скрыть первоначальный сбой. Направляйте их через контролируемое устранение.
Проверьте скорость, температуру и вероятные сбои
Проведите полный диапазон диаметров, толщин стенок, смол, температур и скоростей линии. Включите наименее жёсткую горячую трубу, наименьшее вероятное трение, изношенные вкладыши губок на пределе их срока службы, минимальное утверждённое давление подачи и типичное загрязнение водой и стружкой. Измеряйте совпадение скоростей, проскальзывание захвата, овальность, следы на поверхности, геометрию реза и длину.
Проверьте на ошибочных рецептах, холодной или перегретой трубе, отсутствующем изделии, заблокированной одной губке, затупленном лезвии, расхождении датчиков, низком давлении, ограниченном выпуске, отказе датчика, остановке каретки и потере питания или воздуха на каждой стадии последовательности. Определите безопасное восстановление до выпуска в производство.
О предшествующей границе безопасности при замене инструмента см. пневматическая быстрая замена пресс-формы с положительным удержанием. Чтобы рассмотреть направляемые зажимы, регуляторы, клапаны и датчики из утверждённой конструкции отрезного устройства, отправьте запрос WarriorZ по летающему резу.
Официальные источники
Источники и основа проверки
Ссылки подтверждают факты, расчёты и инженерные ограничения статьи.