Cambio Rápido de Molde Neumático con Retención Mecánica Positiva
Una guía práctica para separar el movimiento neumático de la retención del molde, secuenciar los acopladores de medios, confirmar el enganche real del bloqueo y recuperar cambios interrumpidos.
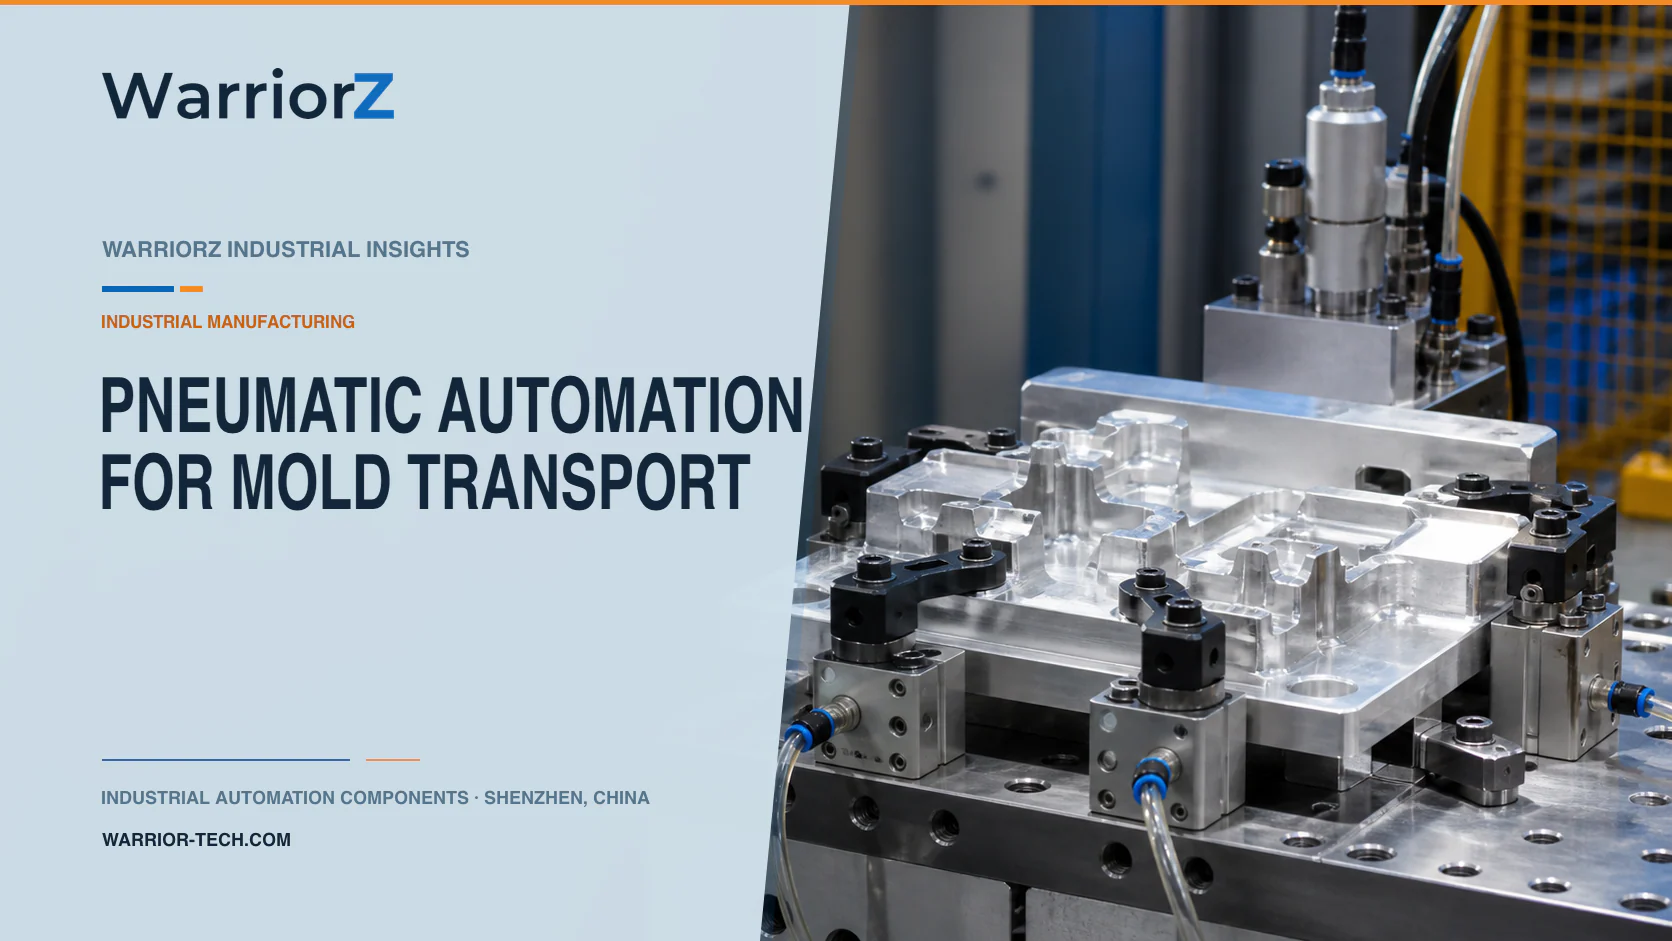
Una planta de moldeo por inyección puede acortar los cambios automatizando los pasadores de localización del molde, los acopladores de medios, las puertas de acceso y las abrazaderas auxiliares. La neumática es útil para mover estos dispositivos, pero el aire comprimido no debe confundirse con la retención positiva de un molde pesado. El bloqueo debe permanecer efectivo en las condiciones de fallo definidas por el análisis de riesgos de la máquina, incluida la pérdida de aire, el fallo de mangueras, los fallos de válvulas y el cambio interrumpido.
La masa del molde, la retención, las interfaces, las condiciones de los medios, las protecciones y los procedimientos de cambio deben aprobarse para la prensa y la herramienta reales. WarriorZ proporciona información de productos orientada a aplicaciones y soporte de abastecimiento de componentes para sistemas neumáticos.
Separar movimiento, localización y retención
La aplicación es una planta de moldeo por inyección con una estación de cambio rápido de molde. Un carro de transporte o un sistema aéreo lleva el molde a la prensa. Los localizadores establecen su posición, un sistema de sujeción cualificado lo retiene sobre la placa y los conectores automatizados de agua, aire, hidráulica o eléctricos se enganchan solo después de que el molde esté asegurado.
Un cilindro neumático puede empujar un pasador de localización u operar un pestillo mecánico positivo. Eso no significa que la presión de aire sea el elemento de retención. Defina la trayectoria de carga después de que el cilindro deje de moverse. Un resalto, cuña, abrazadera u otro mecanismo diseñado debe soportar la carga del molde según lo especificado por el fabricante de la máquina y del sistema de sujeción.
Función | Función neumática adecuada | Evidencia requerida antes del siguiente paso |
|---|---|---|
Aproximación del molde | Mover un tope, guía o conector | Molde soportado y dentro de la zona de captura |
Ubicación fina | Insertar un pasador de localización cualificado | Punto de referencia real del molde alcanzado sin forzar |
Retención del molde | Accionar una abrazadera mecánica aprobada | Acoplamiento positivo y capacidad de carga requerida confirmados |
Conexión de medios | Movimiento del acoplador de accionamiento | Molde bloqueado, circuitos identificados, presión controlada de forma segura |
Movimiento de resguardo | Abrir o cerrar un dispositivo de acceso | Estado del resguardo evaluado por el sistema de seguridad de la máquina |
Liberar | Retirar acoplamientos y desbloquear en secuencia | Medios aislados, molde soportado, estado peligroso finalizado |
Hacer el bloqueo independiente de la presión de suministro
No confíe en el aire atrapado como retención permanente del molde. El aire puede fugarse a través de sellos, racores, válvulas y tuberías dañadas. Una válvula de retención puede ralentizar la pérdida de presión, pero no convierte una pinza dependiente de la presión en un bloqueo mecánico positivo. Si la neumática acciona un pasador de bloqueo, verifique la posición real de acoplamiento y diseñe el mecanismo de modo que la pérdida de presión no lo retire de forma no intencionada.
Dos confirmaciones deberían proporcionar información significativa. Dos interruptores que vigilan el mismo imán del pistón pueden compartir el mismo fallo y aun así no detectar una varilla de conexión desconectada. Cuando la evaluación de riesgos exige evidencia más sólida, supervise la posición real de la pinza o del pasador, la posición del molde y cualquier condición requerida de fuerza retenida o de presión mediante medios adecuadamente independientes.
Resumen oficial de Festo sobre neumática segura establece que las funciones de seguridad neumáticas deben evaluarse a nivel de sistema y siguen siendo responsabilidad del fabricante de la máquina. Utilice los datos de seguridad actuales de los componentes únicamente dentro del circuito validado y la arquitectura de control.
Secuencia de soporte del molde, bloqueo y conexión de medios
El molde permanece soportado mecánicamente durante todo el cambio. Confirme el estado de la prensa, la identidad del molde, la capacidad del carro o de la grúa y la posición de recepción antes de avanzar. Ubique sin utilizar fuerza excesiva del cilindro para corregir un transporte desalineado. Enganche y verifique el sistema de retención antes de que el dispositivo de elevación o transporte transfiera la carga.
Estado de cambio | Confirmación requerida | Acción mantenida inhibida |
|---|---|---|
Molde antiguo preparado | Energía de proceso y medios gestionados mediante el procedimiento aprobado | Liberación de la abrazadera |
Molde antiguo soportado | Dispositivo de transferencia portando la carga definida | Retirada de la retención |
Nuevo molde presentado | ID de herramienta, orientación y holgura de placa correctos | Acoplamiento de medios y movimiento de prensa |
Molde ubicado | Puntos de referencia alcanzados dentro de tolerancia | Comando de bloqueo final si está desalineado |
Bloqueo positivo activado | Elementos de retención reales confirmados | Retiro del soporte de transferencia |
Medios conectados | Identidad de circuito, conexión y verificación de fugas correctas | Habilitación de calentamiento, flujo o producción |
Cambio completo | Se aceptan protectores, recetas y todos los estados auxiliares | Ciclo automático de prensado |
No presurice circuitos de agua caliente u otros medios solo porque un cilindro de conector haya alcanzado su final de carrera. Confirme que las mitades correctas estén completamente acopladas y que el circuito esté listo. Una conexión parcial puede mantenerse brevemente y luego fugarse bajo temperatura o presión.
Controle los medios calientes y la energía almacenada
Mapee cada conexión de agua, aire, hidráulica, eléctrica y de sensores. Evite la conexión cruzada mediante interfaces codificadas, etiquetado, identificación de herramientas u otro método validado. Tenga en cuenta la presión residual, el líquido caliente, la expansión térmica y el drenaje por gravedad antes de que se abra un acoplador.
Coloque las válvulas de modo que la energía aislada pueda verificarse y liberarse sin exponer al trabajador a la trayectoria del conector. Un sensor de presión puede ayudar a mostrar el estado del circuito, pero la ubicación del sensor es importante. La presión atrapada entre una válvula cerrada y el acoplador puede permanecer incluso cuando un manómetro aguas arriba marca cero.
La norma oficial de OSHA de control de energía peligrosa, 29 CFR 1910.147, se aplica en Estados Unidos según su alcance y excepciones. El empleador debe determinar cuándo el servicio o mantenimiento requiere un procedimiento de control de energía. Una secuencia automatizada de cambio de producción no elimina la necesidad de un aislamiento adecuado cuando una persona ingresa o realiza tareas de servicio.
Integre con la máquina de moldeo por inyección
El oficial ISO 20430:2020 página identifica los requisitos de seguridad para máquinas de moldeo por inyección y señala explícitamente que el molde en sí queda fuera del alcance de ese documento. Ese límite refuerza la necesidad de evaluar la prensa, el molde, el equipo de cambio rápido, el dispositivo de transferencia y los conectores como un sistema integrado.
ISO 4414:2010 cubre las reglas de sistemas neumáticos y los requisitos de seguridad. Aplíquela junto con los requisitos específicos de la máquina y la evaluación de riesgos. Considere el aplastamiento entre el molde y la placa, el movimiento inesperado de la placa, las cargas caídas, el cizallamiento de pasadores, la liberación de conectores, la presión de medios almacenada, las superficies calientes y el reinicio desde un estado incompleto.
Los sensores de automatización normales no son automáticamente dispositivos de seguridad. Seleccione la arquitectura, la cobertura de diagnóstico, los componentes y la validación a partir de la función de seguridad requerida. Los cilindros de la puerta de protección pueden mover la puerta, pero la condición de protección relacionada con la seguridad pertenece al sistema de control de máquina calificado.
Diseñe la recuperación de fallos antes de la puesta en servicio
Defina la recuperación para un molde detenido entre soportes, un pasador que entra solo parcialmente, un conector que no se libera, un desacuerdo entre sensores de presión o la pérdida de aire durante el cambio. Preserve la identidad de la herramienta y el estado de la secuencia. Evite que un reinicio asuma que todos los comandos anteriores se completaron.
Las anulaciones manuales no deben eludir el soporte del molde, el bloqueo positivo, el aislamiento de medios ni la protección. Proporcione indicadores de estado visibles y un procedimiento autorizado para asegurar la carga antes de que alguien entre. Si no se puede verificar un bloqueo, mantenga el molde soportado y la prensa inhibida hasta que personal competente lo resuelva.
Utilice soportes de servicio mecánicos donde se requiera. Purgar un cilindro no elimina la gravedad ni la energía almacenada en una articulación. Después del mantenimiento, verifique la conexión de la articulación y el movimiento real del bloqueo, no solo el sensor del cilindro.
Valide el molde más pesado y los fallos creíbles
Pruebe cada interfaz de molde aprobada, rango de masa, conjunto de conectores y método de transporte. Incluya el centro de gravedad menos favorable, la tolerancia de la placa, las condiciones de calor y frío, la presión de suministro mínima aprobada, las características de localización desgastadas en su límite de servicio y la contaminación realista.
Desafíe la identidad de molde incorrecta, el mapeo de conectores invertido, el enganche parcial de pasadores, la articulación rota, el sensor fallido, la válvula lenta, el circuito con fugas, el acoplador atascado, la alimentación interrumpida, la pérdida de aire y los medios calientes residuales. Mida el enganche real del bloqueo, el recorrido del conector, el comportamiento de fugas, el tiempo de cambio y la recuperación segura.
Para un proceso de plásticos vecino que también separa el cierre de la sincronización de movimiento, consulte cierre neumático para cortadoras volantes de tuberías de plástico. Para revisar cilindros, válvulas, sensores y preparación de aire de un concepto de cambio de molde aprobado, envíe una consulta de cambio de molde WarriorZ.
Fuentes oficiales
Fuentes y base de verificación
Estas referencias respaldan hechos, cálculos y límites de ingeniería.