Пневматическая быстрая смена пресс-форм с положительным механическим удержанием
Практическое руководство по разделению пневматического перемещения и удержания пресс-формы, последовательному подключению разъемов сред, подтверждению фактического зацепления замка и восстановлению после прерванной смены.
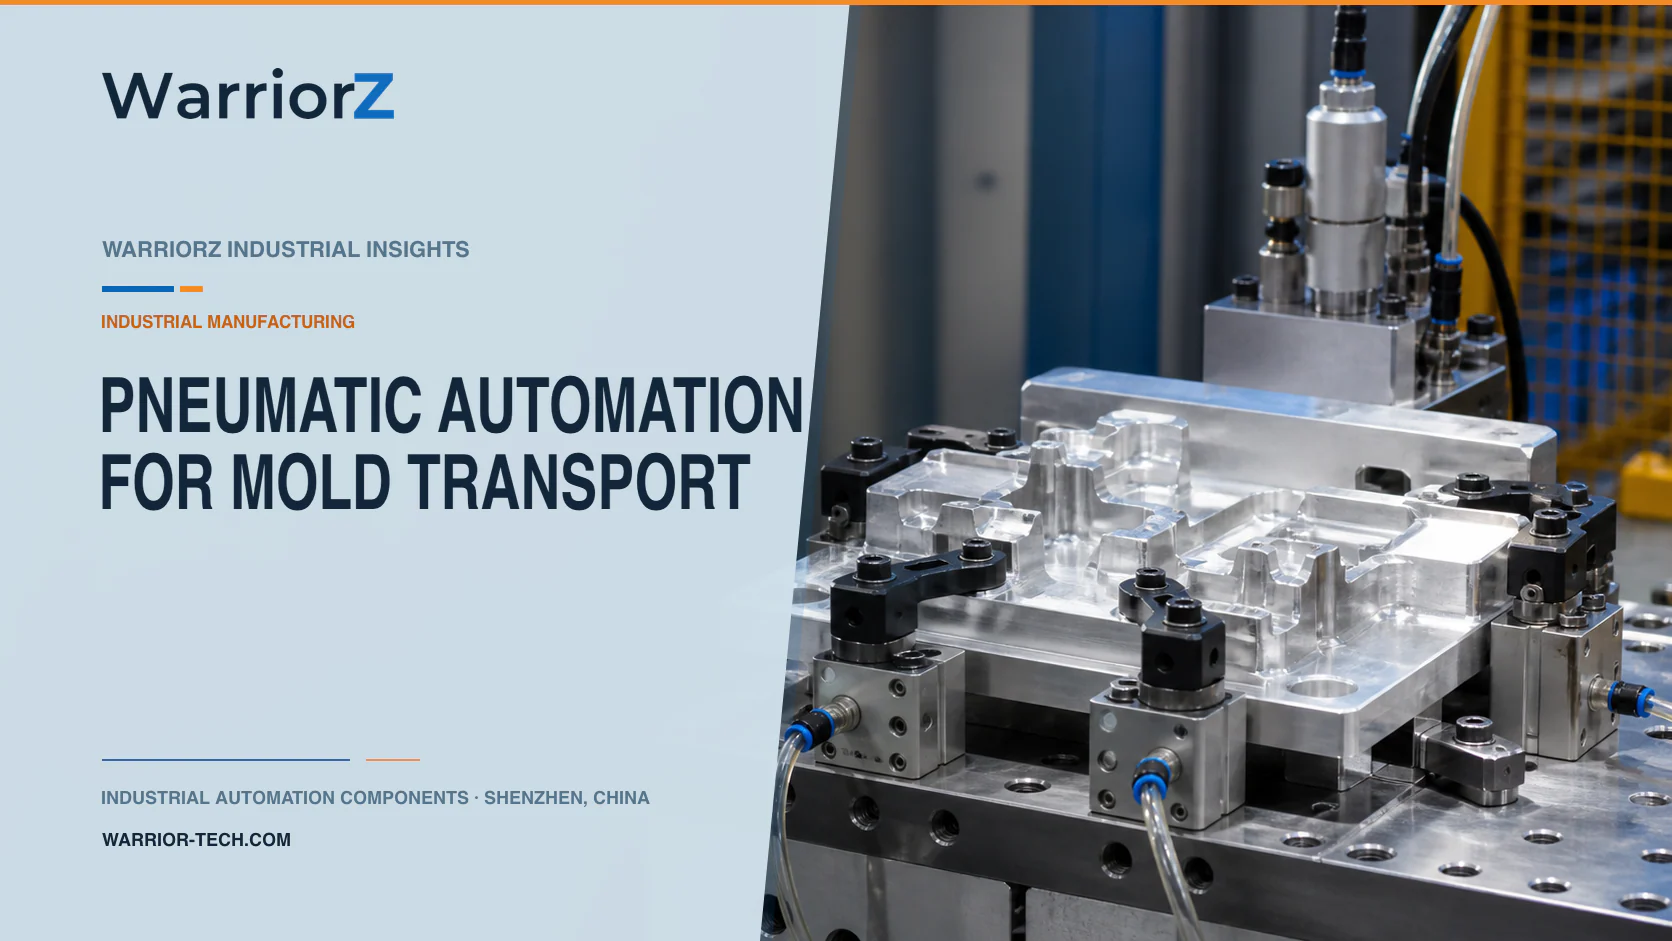
Завод литья под давлением может сократить время переналадки за счет автоматизации установочных штифтов пресс-формы, разъемов сред, дверей доступа и вспомогательных зажимов. Пневматика полезна для перемещения этих устройств, но сжатый воздух не следует путать с положительным удержанием тяжелой пресс-формы. Замок должен оставаться работоспособным в аварийных условиях, определенных оценкой рисков машины, включая потерю воздуха, разрыв шланга, отказы клапанов и прерванную переналадку.
Масса пресс-формы, удержание, интерфейсы, условия сред, средства защиты и процедуры смены должны быть одобрены для конкретного пресса и оснастки. WarriorZ предоставляет ориентированную на применение информацию о продукции и поддержку в подборе компонентов для пневматических систем.
Разделяйте перемещение, позиционирование и удержание
Применение — завод литья под давлением со станцией быстрой смены пресс-форм. Транспортная тележка или верхняя система доставляет пресс-форму к прессу. Фиксаторы устанавливают ее положение, квалифицированная система зажима удерживает ее на плите, а автоматические разъемы воды, воздуха, гидравлики или электричества подключаются только после закрепления пресс-формы.
Пневматический цилиндр может выдвигать установочный штифт или приводить в действие положительный механический замок. Это не означает, что давление воздуха является удерживающим элементом. Определите путь нагрузки после остановки цилиндра. Уступ, клин, зажим или другой спроектированный механизм должен воспринимать нагрузку пресс-формы в соответствии с указаниями производителя машины и системы зажима.
Функция | Подходящая пневматическая роль | Требуемое подтверждение перед следующим шагом |
|---|---|---|
Подвод пресс-формы | Переместить упор, направляющую или разъем | Пресс-форма поддерживается и находится в зоне захвата |
Точное позиционирование | Вставить квалифицированный установочный штифт | Фактическая база пресс-формы достигнута без принуждения |
Удержание пресс-формы | Привести в действие одобренный механический зажим | Подтверждено положительное зацепление и требуемая грузоподъемность |
Подключение сред | Привод перемещения разъема | Пресс-форма заперта, контуры идентифицированы, давление безопасно контролируется |
Перемещение ограждения | Открыть или закрыть устройство доступа | Состояние ограждения оценено системой безопасности машины |
Освобождение | Отвести разъемы и разблокировать по последовательности | Среды изолированы, пресс-форма поддерживается, опасное состояние устранено |
Сделайте замок независимым от давления подачи
Не полагайтесь на запертый воздух как на постоянное удержание пресс-формы. Воздух может утекать через уплотнения, фитинги, клапаны и поврежденные трубки. Обратный клапан может замедлить падение давления, но он не превращает зависимый от давления зажим в положительный механический замок. Если пневматика приводит в действие стопорный штифт, проверьте фактическое положение зацепления и спроектируйте механизм так, чтобы потеря давления не выводила его непреднамеренно.
Два подтверждения должны давать значимую информацию. Два датчика, наблюдающих за одним и тем же магнитом поршня, могут иметь один и тот же отказ и по-прежнему не заметить отсоединенную тягу. Там, где оценка рисков требует более убедительных доказательств, контролируйте фактическое положение зажима или штифта, положение пресс-формы и любое требуемое условие удерживающей силы или давления с помощью соответствующим образом независимых средств.
Официальный обзор безопасной пневматики от Festo утверждает, что пневматические функции безопасности должны оцениваться на уровне системы и остаются ответственностью производителя машины. Используйте текущие данные о безопасности компонентов только в рамках проверенной схемы и архитектуры управления.
Последовательность поддержки пресс-формы, запирания и подключения сред
Пресс-форма остается механически поддерживаемой в течение всей смены. Подтвердите состояние пресса, идентификацию пресс-формы, грузоподъемность тележки или крана и принимающее положение перед подачей. Позиционируйте без использования чрезмерного усилия цилиндра для исправления несоосности транспортировки. Включите и проверьте систему удержания до того, как подъемное или транспортное устройство передаст нагрузку.
Состояние переналадки | Требуемое подтверждение | Действие остается заблокированным |
|---|---|---|
Старая пресс-форма подготовлена | Технологическая энергия и среды обработаны по одобренной процедуре | Освобождение зажима |
Старая пресс-форма поддерживается | Транспортное устройство несет заданную нагрузку | Отвод удержания |
Новая пресс-форма подана | Правильный ID оснастки, ориентация и зазор плиты | Подключение сред и движение пресса |
Пресс-форма позиционирована | Базы достигнуты в пределах допуска | Команда окончательного запирания при несоосности |
Положительный замок зацеплен | Фактические удерживающие элементы подтверждены | Снятие поддержки транспорта |
Среды подключены | Правильная идентификация контура, подключение и проверка на утечки | Включение нагрева, потока или производства |
Смена завершена | Ограждения, рецепты и все вспомогательные состояния приняты | Автоматический цикл пресса |
Не подавайте давление в контуры горячей воды или другие среды только потому, что цилиндр разъема достиг конечного положения. Убедитесь, что правильные половины полностью соединены и контур готов. Частичное соединение может кратковременно держать, а затем протечь под воздействием температуры или давления.
Контролируйте горячие среды и накопленную энергию
Составьте схему каждого подключения воды, воздуха, гидравлики, электричества и датчиков. Предотвратите перекрестное соединение с помощью кодированных интерфейсов, маркировки, идентификации оснастки или другого проверенного метода. Учитывайте остаточное давление, горячую жидкость, тепловое расширение и слив самотеком перед открытием разъема.
Размещайте клапаны так, чтобы изолированную энергию можно было проверить и сбросить, не подвергая работника воздействию пути разъема. Датчик давления может помочь показать состояние контура, но расположение датчика имеет значение. Давление, запертое между закрытым клапаном и разъемом, может сохраняться, даже если верхний манометр показывает ноль.
Официальное правило OSHA по контролю опасной энергии, 29 CFR 1910.147, применяется в Соединенных Штатах в соответствии с его областью действия и исключениями. Работодатель должен определить, когда обслуживание или техническое обслуживание требует процедуры контроля энергии. Автоматизированная последовательность производственной смены не устраняет необходимость надлежащей изоляции, когда человек входит или выполняет обслуживание.
Интеграция с машиной для литья под давлением
Официальная страница ISO 20430:2020 определяет требования безопасности для машин для литья под давлением и явно отмечает, что сама пресс-форма находится вне области действия этого документа. Эта граница подчеркивает необходимость оценки пресса, пресс-формы, оборудования быстрой смены, транспортного устройства и разъемов как интегрированной системы.
ISO 4414:2010 охватывает правила и требования безопасности пневматических систем. Применяйте его вместе с требованиями к конкретной машине и оценкой рисков. Учитывайте раздавливание между пресс-формой и плитой, неожиданное движение плиты, падение грузов, срез штифта, отсоединение разъема, накопленное давление сред, горячие поверхности и перезапуск из неполного состояния.
Обычные датчики автоматизации не являются автоматически устройствами безопасности. Выбирайте архитектуру, диагностическое покрытие, компоненты и валидацию исходя из требуемой функции безопасности. Цилиндры дверей ограждения могут перемещать дверь, но связанное с безопасностью состояние ограждения относится к квалифицированной системе управления машины.
Проектируйте восстановление после сбоев до ввода в эксплуатацию
Определите восстановление для пресс-формы, остановленной между опорами, штифта, который входит лишь частично, разъема, который не отсоединяется, расхождения датчиков давления или потери воздуха во время смены. Сохраняйте идентификацию оснастки и состояние последовательности. Не допускайте, чтобы перезапуск предполагал, что все предыдущие команды выполнены.
Ручные переопределения не должны обходить поддержку пресс-формы, положительное запирание, изоляцию сред или ограждение. Обеспечьте видимые индикаторы состояния и авторизованную процедуру закрепления нагрузки перед тем, как кто-либо войдет. Если замок не может быть проверен, держите пресс-форму поддерживаемой, а пресс заблокированным, пока компетентный персонал не решит проблему.
Используйте механические сервисные опоры там, где это требуется. Выпуск воздуха из цилиндра не устраняет гравитацию или накопленную энергию в рычажном механизме. После обслуживания проверьте соединение рычажного механизма и фактическое перемещение замка, а не только датчик цилиндра.
Проверьте самую тяжелую пресс-форму и вероятные отказы
Испытайте каждый одобренный интерфейс пресс-формы, диапазон масс, набор разъемов и метод транспортировки. Включите наименее благоприятный центр тяжести, допуск плиты, горячие и холодные условия, минимальное одобренное давление подачи, изношенные установочные элементы на пределе их срока службы и реалистичное загрязнение.
Проверьте неправильную идентификацию пресс-формы, обратное отображение разъемов, частичное зацепление штифта, сломанную тягу, отказавший датчик, медленный клапан, протекающий контур, заклинивший разъем, прерывание питания, потерю воздуха и остаточную горячую среду. Измерьте фактическое зацепление замка, ход разъема, поведение при утечке, время смены и безопасное восстановление.
Для соседнего процесса переработки пластмасс, который также разделяет зажим и синхронизацию движения, см. пневматический зажим для летающих ножей для пластиковых труб. Чтобы рассмотреть цилиндры, клапаны, датчики и подготовку воздуха на основе одобренной концепции смены пресс-формы, отправьте запрос WarriorZ по смене пресс-формы.
Официальные источники
Источники и основа проверки
Ссылки подтверждают факты, расчёты и инженерные ограничения статьи.